Material Engineering Notes, Industrial Framing Series
En 6063-T5 stang ekstrudert ved rundt 480 grader Celsius og avkjølt i stillestående luft når en flytegrense nær 145 MPa mens den veier bare 2,70 g/cm3, omtrent en tredjedel av tettheten til stål. Disse to tallene forklarer de fleste beslutninger i industrielle rammeprosjekter som dekker maskinbaser, vakthold, arbeidsstasjoner og transportbåndstrukturer. Aluminiumlegeringsegenskaper er imidlertid aldri et enkelt tall på et dataark. De er et sett av avveininger mellom styrke, vekt, korrosjonsmotstand, ledningsevne og produksjonsevne, og feil balanse viser seg raskt som en ramme som bøyer seg under belastning eller en overflate som flekker i et vått verksted. Hos Shanghai Huishuo Aluminium Industry Technology Co., Ltd., starter samtaler om profilvalg fra disse egenskapene, fordi legeringen og temperamentet som er valgt på formstadiet bestemmer alt som følger: alternativer for veggtykkelse, belastningsklasse, finishkvalitet og sluttkostnad. Denne veiledningen angir egenskapene som betyr noe, sammenligner de vanlige legeringsfamiliene med virkelige figurer, og gjør disse figurene til en praktisk bestillingssjekkliste.
Hva aluminiumslegeringsegenskaper betyr for kjøpere av industrielle profiler
Aluminiumlegeringsegenskaper er de målbare egenskapene til en gitt legering, inkludert tetthet, styrke, korrosjonsmotstand, ledningsevne og bearbeidbarhet, som avgjør om den vil overleve en spesifikk applikasjon.
Rent aluminium er mykt og formbart, ideelt for folie og lederkabel, men nesten ubrukelig for en bærende ramme. Legering endrer det. Kontrollerte tilsetninger av magnesium, silisium, kobber, mangan eller sink, kombinert med riktig arbeid og varmebehandling, løfter den ultimate strekkstyrken fra omtrent 90 MPa i kommersiell renhet 1100 til omtrent 570 MPa i 7075-T6, mens tettheten holder seg nær 2,70 g/cm3 over nesten hele området.
Definisjon. En aluminiumslegering er aluminium kombinert med kontrollerte tilsetninger av ett eller flere elementer, oftest magnesium, silisium, kobber, mangan eller sink, for å forbedre styrke, formbarhet og korrosjonsmotstand utover det rent aluminium leverer.
- Tetthet og styrke-til-vekt-forhold. De fleste smide legeringer ligger mellom 2,68 og 2,81 g/cm3, og derfor veier en aluminiumsramme omtrent en tredjedel av tilsvarende stålkonstruksjon.
- Mekanisk styrke. Flytestyrke spenner over omtrent 35 MPa for glødet 1100 til 500 MPa for 7075-T6, med varmebehandlebare 6xxx-kvaliteter som dekker 145 til 270 MPa-båndet de fleste innrammingsprosjekter trenger.
- Korrosjonsbestandighet. En naturlig oksidfilm som bare er noen få nanometer tykk, dannes igjen i løpet av minutter etter en ripe, og gir aluminium sin karakteristiske holdbarhet i fuktig og utendørs bruk.
- Termisk og elektrisk ledningsevne. Typiske 6xxx-legeringer overfører omtrent 200 W/mK varme og bærer rundt 55 prosent IACS, nok for kjøleribber, samleskinner og lukket elektronikk.
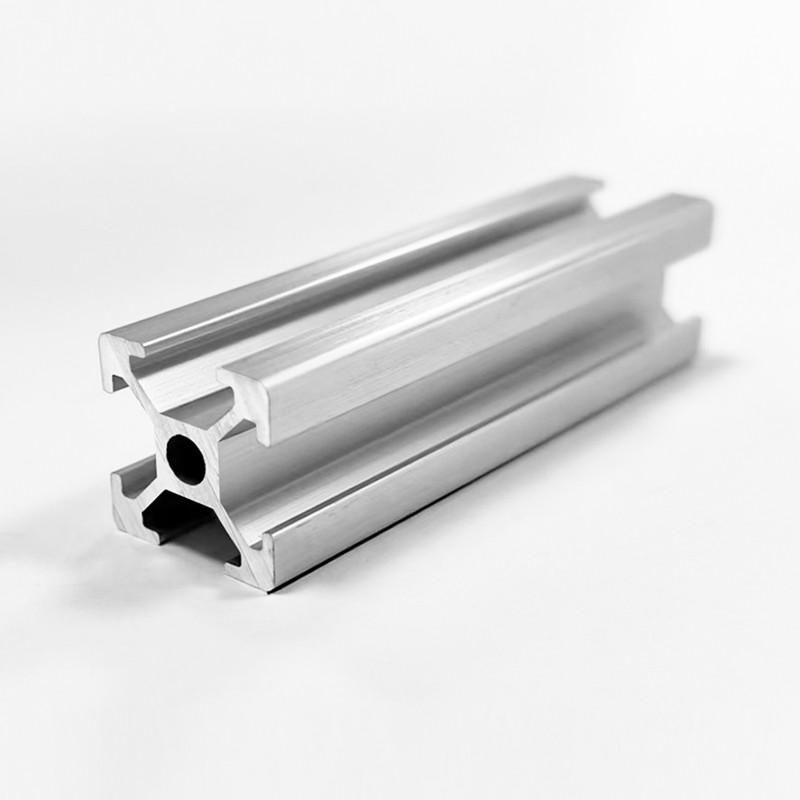
- Gjennomførbarhet. Metallhåndbøker som de fra ASM International rangerer aluminium blant de enkleste ingeniørmetallene å ekstrudere, forme og bearbeide, og det er nettopp grunnen til at intrikate T-spor-tverrsnitt forblir økonomiske.
- Respons på overflatebehandling. Anodisering vokser den naturlige filmen til et konstruert lag på 5 til 25 mikrometer, noe som gir slitestyrke, fargealternativer og en stabil overflate for fabrikkmiljøer.
2,70 g/cm3
Typisk tetthet på 6xxx profiler
570 MPa
Maksimal strekkfasthet, 7075-T6
55 %
IACS-ledningsevne på 6063-T5
Aluminiumlegeringsegenskaper sammenlignet: 6063 vs 6061 vs 7075
For industriell T-spor innramming kommer den praktiske avgjørelsen ned til 6063 for standardprofiler og 6061 der høyere belastninger eller tung CNC-bearbeiding er involvert.
Den firesifrede betegnelsen kunngjør det viktigste legeringselementet: 1xxx er kommersiell renhet, 2xxx kobber, 3xxx mangan, 5xxx magnesium, 6xxx magnesium pluss silisium og 7xxx sink. Hver familie bytter ekstruderbarhet mot styrke på en forutsigbar måte, og tabellen nedenfor samler typiske romtemperaturverdier.
Omtrentlig typiske romtemperaturverdier for vanlige smide legeringer; eksakte grenser avhenger av standard, produktform og snitttykkelse | Legering og temperament | Hovedlegeringselementer | Strekkstyrke | Flytestyrke | Tetthet | Typisk bruk |
| 1100-O | 99,0 prosent Al minimum | 90 til 130 MPa | 35 MPa | 2,71 g/cm3 | Folie-, kjemikalie- og matutstyr |
| 5052-H32 | 2,5 prosent Mg | 230 MPa | 195 MPa | 2,68 g/cm3 | Plater, marine og transportdeler |
| 6063-T5 | Mg 0,45 til 0,9, Si 0,2 til 0,6 | 185 MPa | 145 MPa | 2,70 g/cm3 | T-sporprofiler, arkitektonisk innramming |
| 6061-T6 | Mg 0,8 til 1,2, Si 0,4 til 0,8 | 310 MPa | 270 MPa | 2,70 g/cm3 | Strukturelle deler, CNC-maskinerte komponenter |
| 7075-T6 | Zn 5,1 til 6,1, Mg 2,1 til 2,9, Cu 1,2 til 2,0 | 570 MPa | 500 MPa | 2,81 g/cm3 | Romfart og høystressverktøy |
Når et prosjekt befinner seg mellom de to 6-serie arbeidshestene, er de avgjørende faktorene press-herdrende respons og maskineringsvolum. Vi sammenligner dem i detalj i vår 6061 versus 6063 teknisk utvalgsguide .
Typisk ultimat strekkstyrke av legering og temperament
Typiske tall i mellomklassen kompilert fra offentlige legeringsdatablad
Takeaway
Styrke følger legeringsinnhold, mens ekstruderbarhet følger renhet. 7075-T6 leverer omtrent tre ganger strekkfastheten til 6063-T5, men sink- og kobberinnholdet utelukker det for de tynne, intrikate ribbene til en T-spalteform, og dens 2,81 g/cm3 tetthet gir stille tilbake deler av vektfordelen.
Hvorfor varmebehandlebare 6-serielegeringer dominerer industriell ekstrudering
6xxx-familien dominerer industriell ekstrudering fordi magnesium og silisium danner Mg2Si-utfellinger som reagerer på varmebehandling, slik at legeringen får reell styrke mens den forblir myk nok til å presse gjennom komplekse dyser ved 450 til 500 grader Celsius.
Metallet etterlater dysen myk, og det som skjer i løpet av de neste timene bestemmer de endelige aluminiumslegeringsegenskapene. I T5-tempereringen blir profilen avkjølt ved pressen med tvungen luft og deretter eldet, noe som holder forvrengningen lav over lange, slanke rammeelementer. I T6-tempereringen er profilen vannkjølt og kunstig aldret ved omtrent 180 grader Celsius, noe som øker styrken, men også låser inn mer restspenning, en reell vurdering på tynne vegger.
6063-T5
- Forsert luftkjøling ved presseutgangen
- Naturlig eller entrinns kunstig aldring
- Omtrent 185 MPa strekk, 145 MPa utbytte
- Lav forvrengning, standardvalg for T-sporprofiler
6063-T6
- Vann slukkes, deretter eldes nær 180 grader Celsius
- Omtrent 240 MPa strekk, 215 MPa utbytte
- Omtrent 20 til 30 prosent sterkere enn T5
- Foretrukket for høylaste rammer og maskinerte deler
Dette er grunnen til at standardutvalget av industrielle ekstruderingsprofiler av aluminium fra en spesialfabrikk er bygget nesten utelukkende på 6063, med 6061 reservert for tunge konstruksjonselementer og CNC-maskinerte plater.
Temperering er ikke en fotnote på innkjøpsordren. T5 og T6 starter fra samme emne og samme dyse, og kjølebanen alene flytter flytegrensen med opptil 30 prosent.
Matchende egenskaper av aluminiumslegering til veggtykkelse og belastningsklasse
Når legeringen og temperamentet er fikset, blir veggtykkelse og seriestørrelse de praktiske spakene for å justere lastekapasitet, stivhet og kostnad.
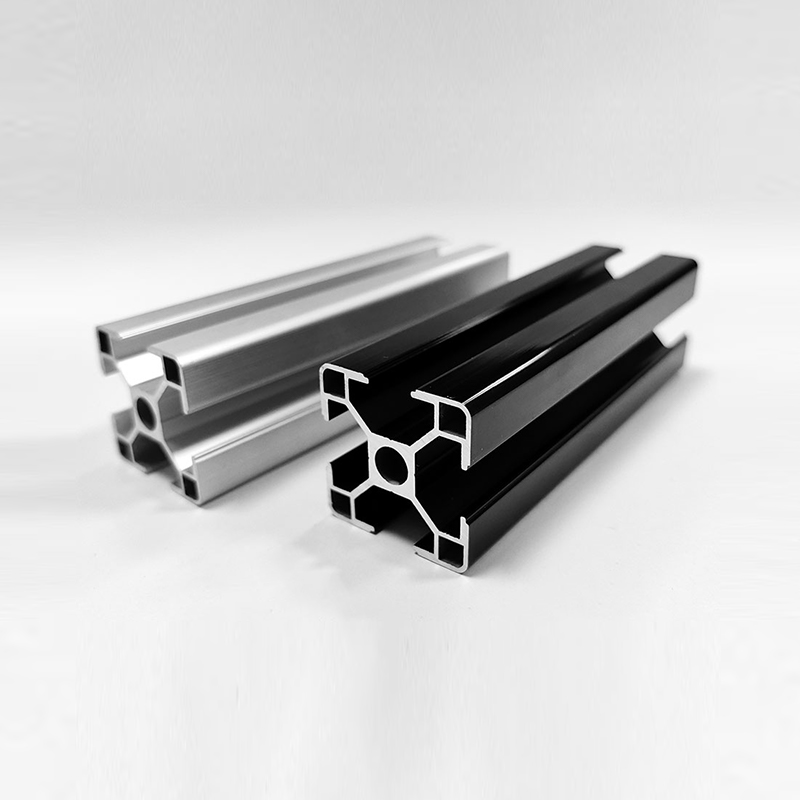
To 4040-profiler med identiske ytre dimensjoner kan variere med mer enn 60 prosent i veggtykkelse, fra en 2,0 mm økonomisk vegg til en 3,2 mm høyfast vegg. Nedbøyning styres av treghetsmomentet til tverrsnittet, slik at den tykkere veggen holder innrettingen merkbart lenger under samme belastning.
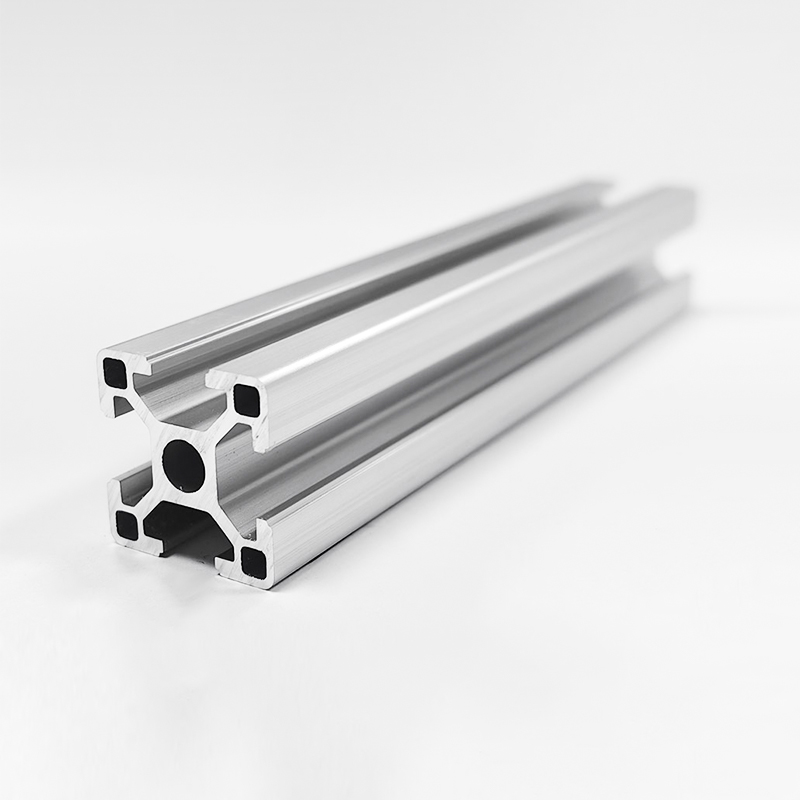
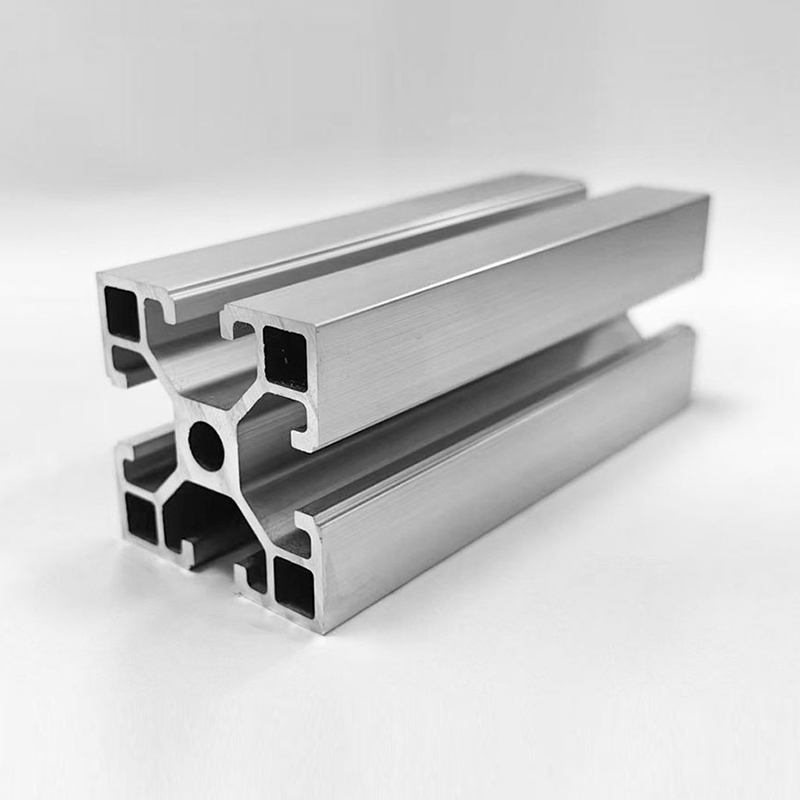 HS-8-4040F Økonomisk 4040 T-spor aluminiumsprofil med 2,0 mm vegg Med et 40x40 mm tverrsnitt, 2,0 mm vegg og 8,2 mm spor, passer denne økonomiske profilen kostnadssensitive bygg. Den står i kontrast til 4040-varianter med tykkere vegger som diskuteres i nærheten, og tilbyr et budsjettvennlig alternativ for lette rammer. Se produkt →
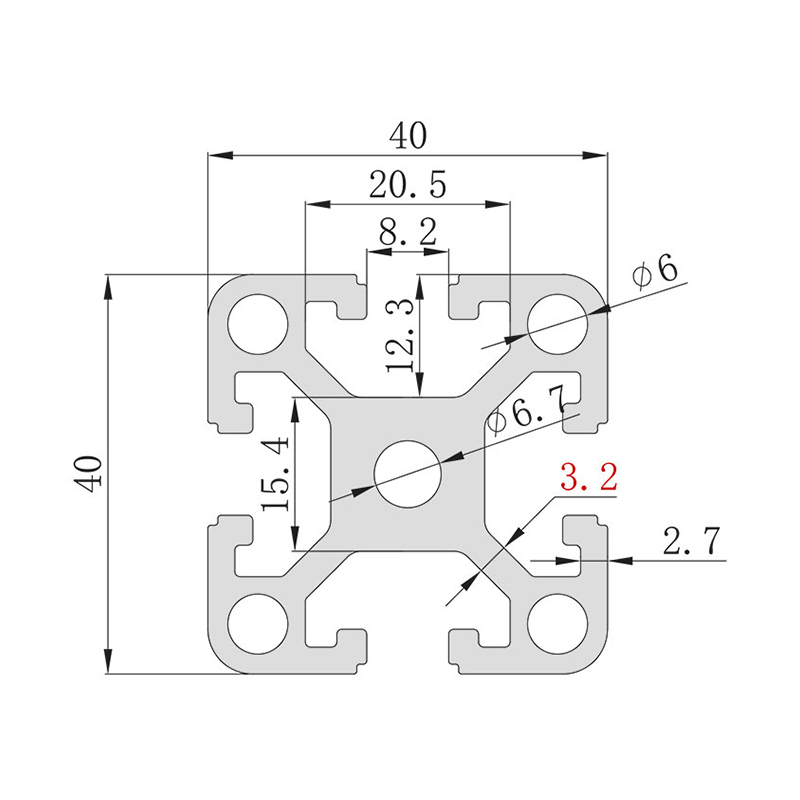 HS-8-4040D høystyrke 4040-profil med 3,2 mm fortykket vegg Denne 3,2 mm-vegg 4040-profilen veier 1,88 kg/m og motstår nedbøyning under tung belastning, noe som direkte illustrerer fordelen med tykkere vegger beskrevet ovenfor. Dens hullfrie design tillater fleksibel boring for tilpassede kraftige rammer. Se produkt →
Sporbredden er også viktig: et 10,2 mm bredt spor bærer tyngre t-muttere og bolter enn et 6 mm spor, og det er grunnen til at 45- og 50-seriens profiler forankrer de fleste store og ekstra tunge bygg. I den andre enden av skalaen prioriterer laboratorier og lette kabinetter vekt og ren håndtering fremfor råkapasitet, og det er her tynnveggede 3030-varianter tjener sin plass.
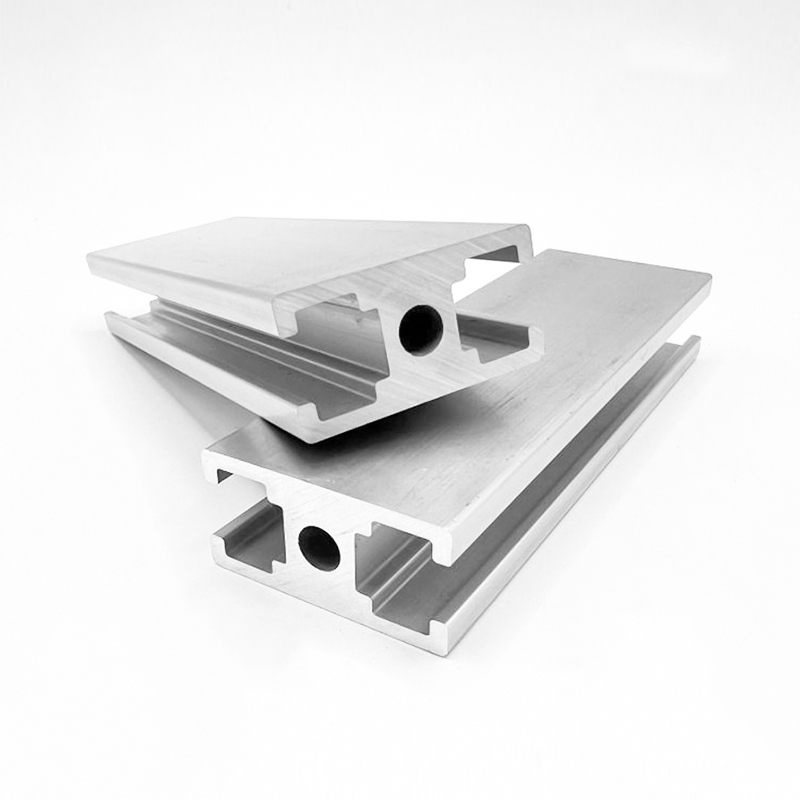
 HS-8-3030QL lett 3030 T-sporprofil for laboratoriestrukturer Med bare 0,58 kg/m med en 1,4 mm vegg, passer denne 30x30 mm profilen til de lette laboratorie- og kabinettapplikasjonene som er nevnt i nærheten, der vektbesparelser og ren håndtering betyr mer enn maksimal lastekapasitet. Se produkt →
60 %
Veggtykkelse spredning mellom økonomiske og høyfaste versjoner av samme 4040 ytre profil, og den raskeste måten å legge til lastreserve uten å bytte serie.
- Definer belastningen, spennvidden og driftsmiljøet før du åpner en katalog.
- Standard til 6063-T5 for standard innramming; gå opp til T6 eller 6061-T6 når belastninger eller maskineringskrav øker.
- Velg serien etter sporbredde og belastningsklasse i stedet for etter ytre størrelse alene.
- Velg den letteste veggtykkelsen i den serien som fortsatt oppfyller avbøyningsmålet ditt.
- Spesifiser anodisert sølv eller svart samtidig med profilen, siden beslutninger om sen finish er en vanlig årsak til omarbeiding.
Ofte stilte spørsmål om egenskaper av aluminiumslegering
Hva er hovedegenskapene til aluminiumslegeringer?
Overskriftsegenskapene er lav tetthet ved ca. 2,70 g/cm3, strekkstyrke mellom omtrent 90 og 570 MPa avhengig av serie og temperament, sterk korrosjonsmotstand fra den selvreparerende oksidfilmen, høy termisk og elektrisk ledningsevne, og utmerket ekstruderbarhet og bearbeidbarhet.
Hvilken aluminiumslegering er best for industrielle T-sporprofiler?
6063 i T5- eller T6-temperering er industriens standard fordi den ekstruderer rent inn i tynne, presise spor og anodiserer jevnt. 6061-T6 er det trinnvise valget for høybelastningsrammer og deler som trenger betydelig CNC-bearbeiding.
Hva er forskjellen mellom 6063-T5 og 6063-T6?
Begge starter som samme ekstrudering. T5 luftkjøles ved pressen og eldes, og når omtrent 185 MPa strekkfasthet, mens T6 er vannbråkjølt og kunstig eldet, og når omtrent 240 MPa. Avveiningen er litt høyere forvrengningsrisiko med T6 på tynne seksjoner.
Endrer anodisering de mekaniske egenskapene til aluminium?
Nei. Anodisering konverterer overflaten til et 5 til 25 mikrometer oksidlag som forbedrer korrosjonsmotstanden og overflatehardheten, men det endrer ikke bulkstyrken til profilen.
Bunnlinjen
Spesifisering av tall fungerer: 2,70 g/cm3 tetthet, et 145 til 270 MPa kapasitetsbånd i 6xxx-familien og en 5 til 25 mikrometer anodisk film dekker de fleste industrielle innrammingsbeslutninger.