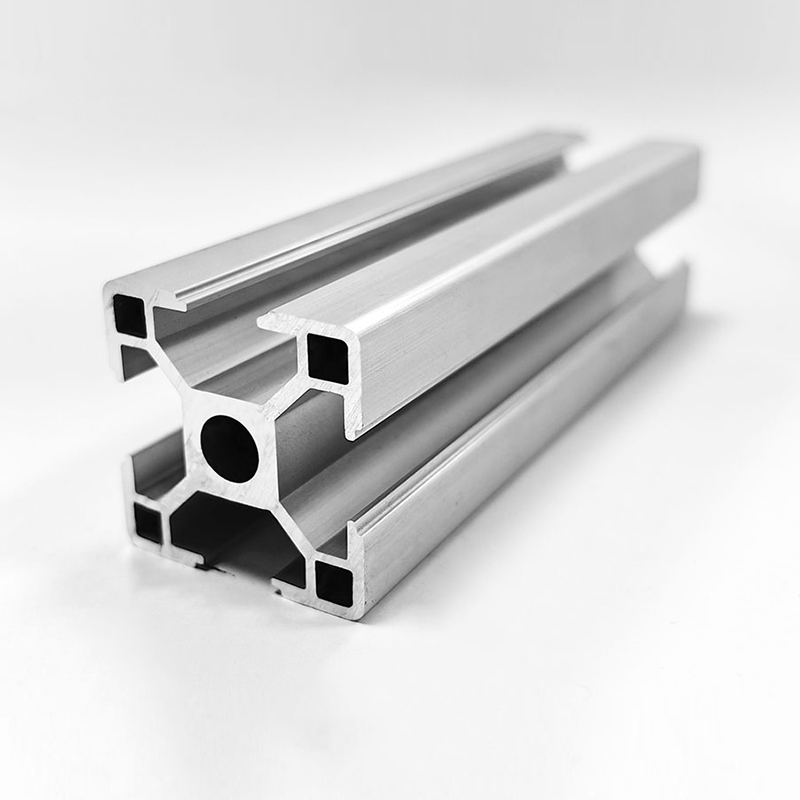

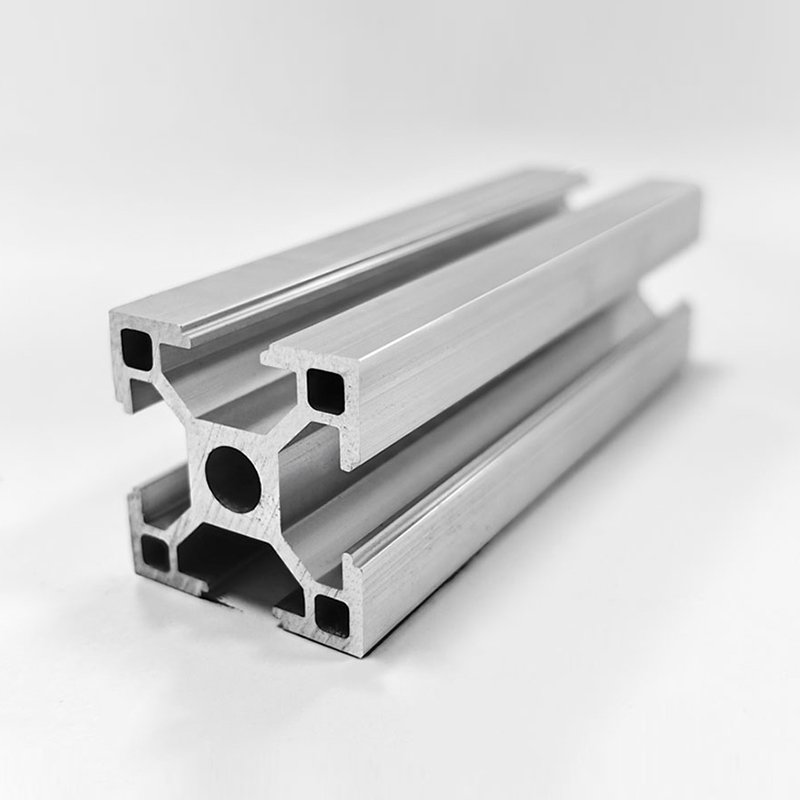
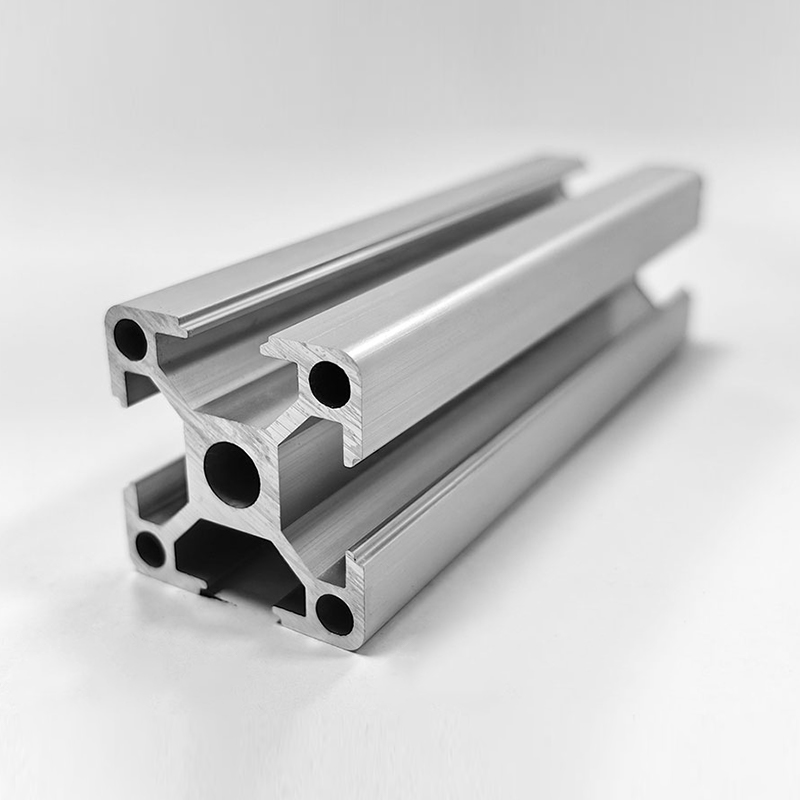
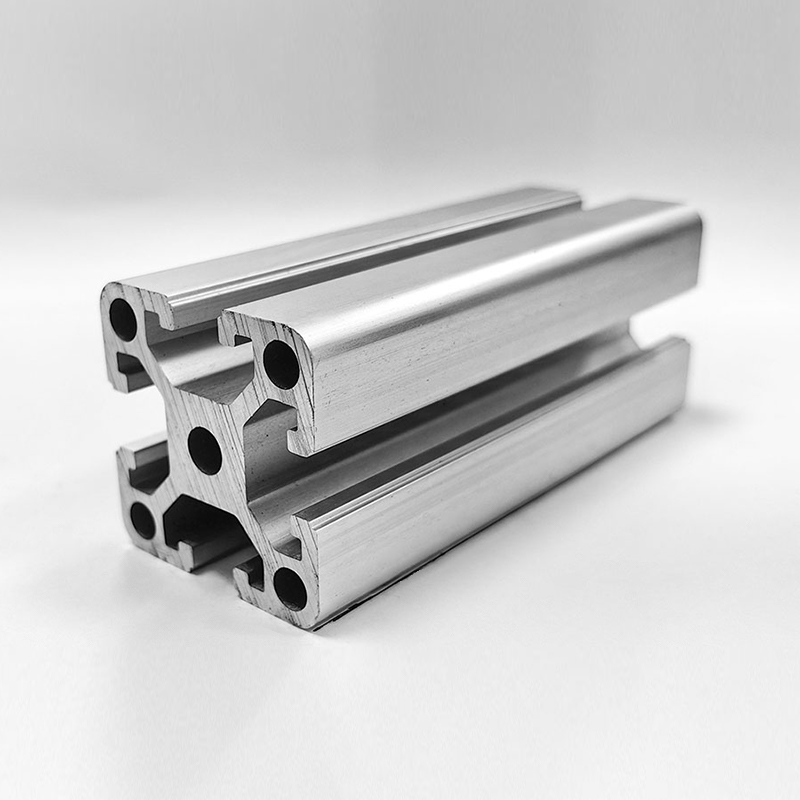
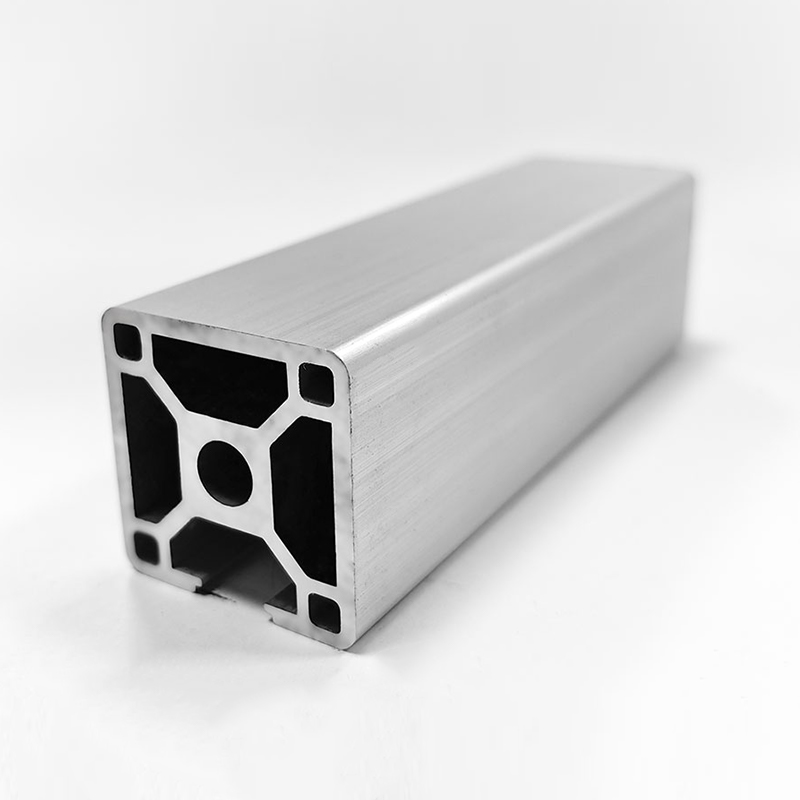
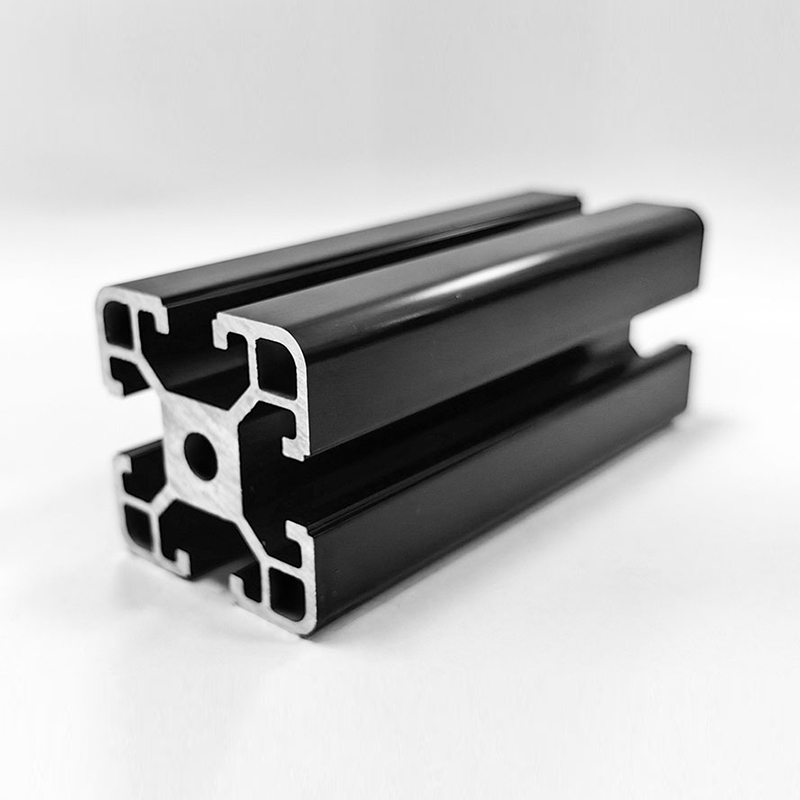
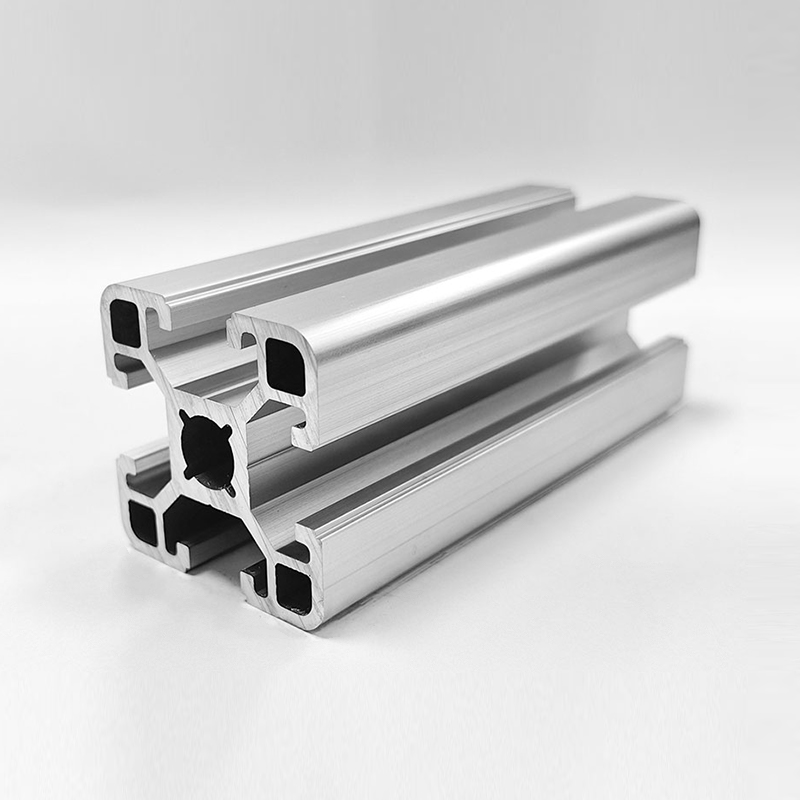
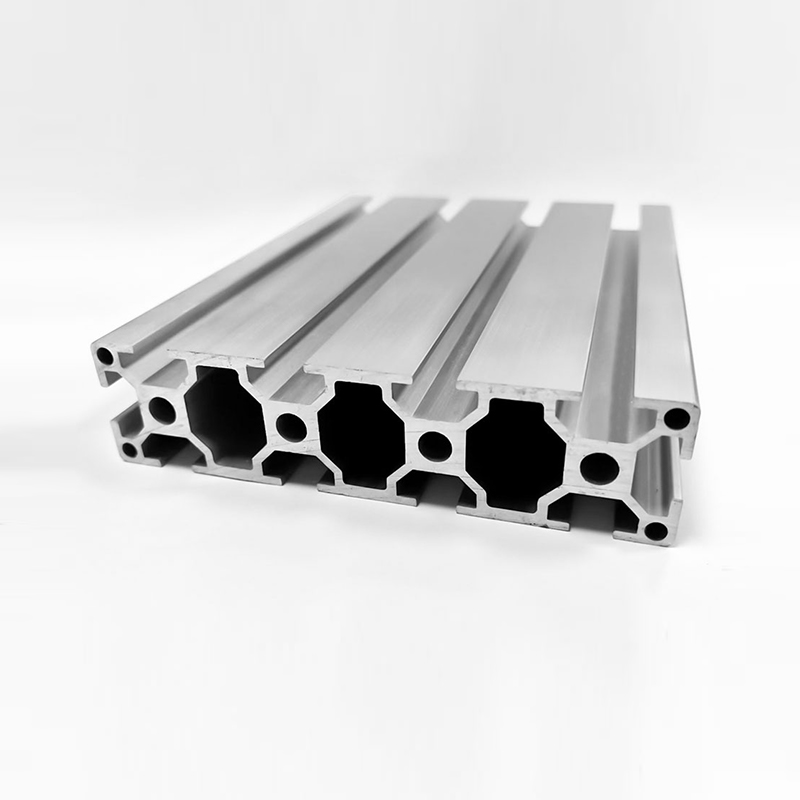
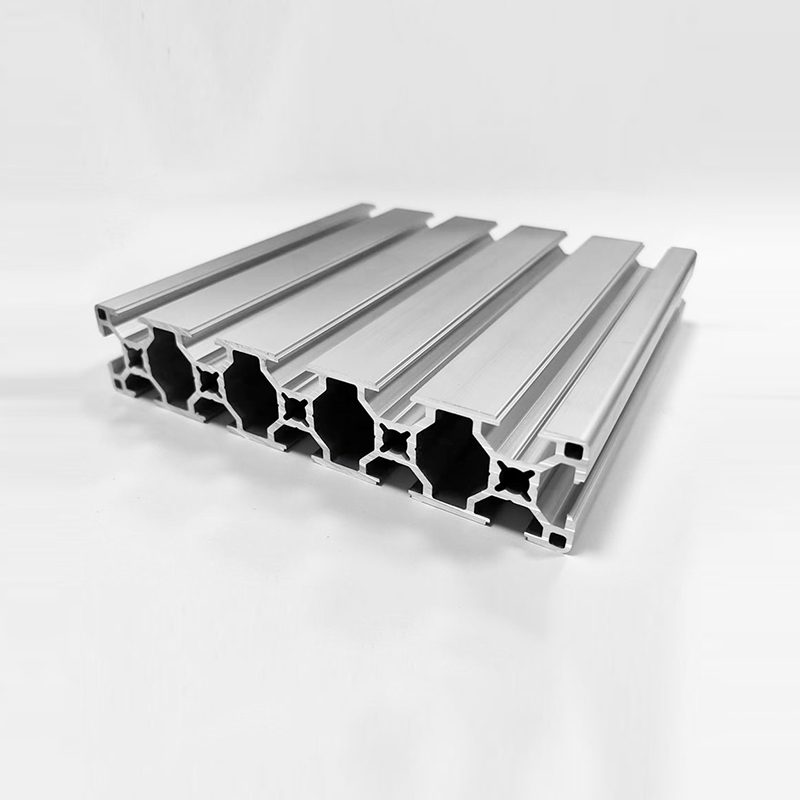
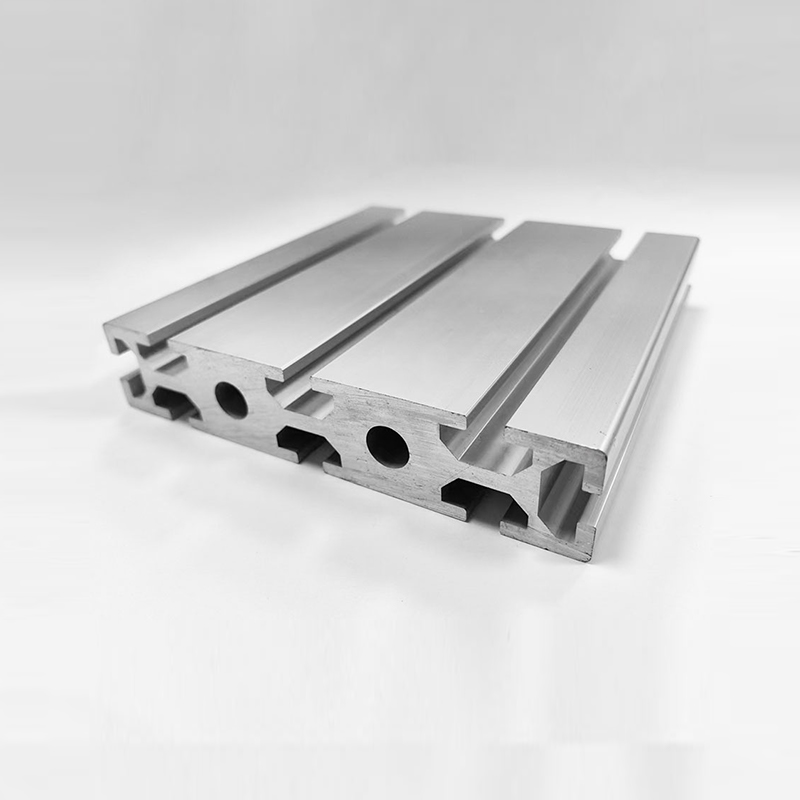
Høy styrke legeringsprofil 6061-T6
Ekstrudert av 6061-T6 aluminium med forbedret veggtykkelse og optimert innvendig ribbe. Designet for strukturelle rammer, automatiserte utstyrsbaser og støttesystemer for tung last. Presisjonstoleranser møter ASTM B221, med full intern CNC-bearbeiding og overflatebehandling.
Kjernefordeler
Integrert produksjonskjede
Formdesign, ekstrudering, CNC-maskinering (3-akse og 5-akse), anodisering, pulverlakkering og montering – alt internt på tre produksjonsbaser. Reduserer ledetiden og sikrer full sporbarhet.
Høyfast legering
Kontrollert innhold av Mg (0,8–1,2 %) og Si (0,4–0,8 %) gir jevne mekaniske egenskaper. T6 temperament gir en balanse mellom styrke, formbarhet og korrosjonsbestandighet.
Presisjon og stabilitet
Retthet ≤ 0,5 mm/m, vridning ≤ 0,3 mm/m. Tilpassede lengder med ±0,2 mm kuttetoleranse. Egnet for høypresisjonsmontering med tilhørende komponenter.
Overflateteknikk
Avfettet og passivert før etterbehandling. Anodisk belegg opptil 25 μm (Klasse AA25) per MIL-A-8625. Pulverlakk tilgjengelig i RAL-farger med jevn filmtykkelse.
Produktspesifikasjoner
| Parameter | Verdi / område |
|---|---|
| Legering / Temperering | 6061-T6 |
| Veggtykkelse | 2,5 – 6,0 mm (serieavhengig) |
| Standard lengder | 6,0 m / 6,5 m (tilpasset kutt tilgjengelig) |
| Strekkfasthet (Rm) | ≥ 310 MPa |
| Flytegrense (Rp0,2) | ≥ 276 MPa |
| Forlengelse (A50) | ≥ 10 % |
| Hardhet (HBW) | ≥ 95 |
| Overflatefinish | Fres, klar/svart eloksert, pulverlakkert (RAL) |
| Retthetstoleranse | ≤ 0,5 mm/m |
| Vritoleranse | ≤ 0,3 mm/m |
Søknadsfelt
Industrielt utstyr
- Maskinrammer og transportbåndstøtter
- Vibrasjonsdempende baser
- Gantry og portalstrukturer
Automatisering og robotikk
- Robotarbeidsstasjoner og endeeffektorfester
- Lineære styreskinner og aktuatorbraketter
- Sikkerhetsskjerming og innramming av kabinett
Infrastruktur og energi
- Monteringssystemer for solcellepaneler
- Kraftige reoler og hyller
- Spesialtilpassede skap for el-skap
Retningslinjer for behandling og montering
- Anbefalt tappemoment for M8-gjenger: 18–22 N·m. Bruk gjengedannende skruer for blinde hull for å redusere spenningskonsentrasjonen.
- For anodiserte overflater, bruk nøytrale pH-rensere (6–8). Unngå sure eller alkaliske midler som kan nedbryte belegget.
- Sveising: bruk ER4043 eller ER5356 fylltråd. Ettersveis varmebehandling (PWHT) er nødvendig for å gjenopprette T6 egenskaper.
- Maksimal kontinuerlig driftstemperatur: 150 °C. Styrkereduksjon skjer over denne terskelen.
- Oppbevaring: Hold profilene tørre og tildekket. Unngå direkte kontakt med forskjellige metaller (kobber, bart stål) for å forhindre galvanisk korrosjon.
Ofte stilte spørsmål
Under et enkelt støttet spenn på 2,0 m med jevn belastning, støtter 100×100×5 mm-profilen (seksjonsmodul 22,4 cm³) omtrent 1800 kg ved flytegrense (276 MPa). Reduser kapasiteten med 50 % for punktbelastninger på midten av spennvidden. Rådfør deg alltid med tekniske beregninger for din spesifikke konfigurasjon.
Ja. Huishuo driver 3-akset og 5-akset CNC maskineringssenter for boring, tapping, fresing og forboring. Vi tilbyr også profilskjæring til eksakte lengder med ±0,2 mm toleranse. Send inn 2D/3D-tegninger for prosessgjennomgang.
Mill finish sendes innen 7–10 dager. Anodisering (klar/svart) gir 3–5 dager; pulverlakkering (alle RAL) gir 5–7 dager. Alle overflatebehandlingslinjer er in-house, noe som reduserer forsinkelser ved outsourcing. Minimum bestillingsantall for tilpassede farger: 500 kg.
Bruk anti-fastsmøremiddel (nikkelbasert eller kobberbasert) på gjenger, eller spesifiser PTFE-belagte festemidler. For anodiserte profiler, påfør et tørrfilm-smøremiddel på sammenfallende overflater for å redusere friksjon og forhindre overføring av aluminium.