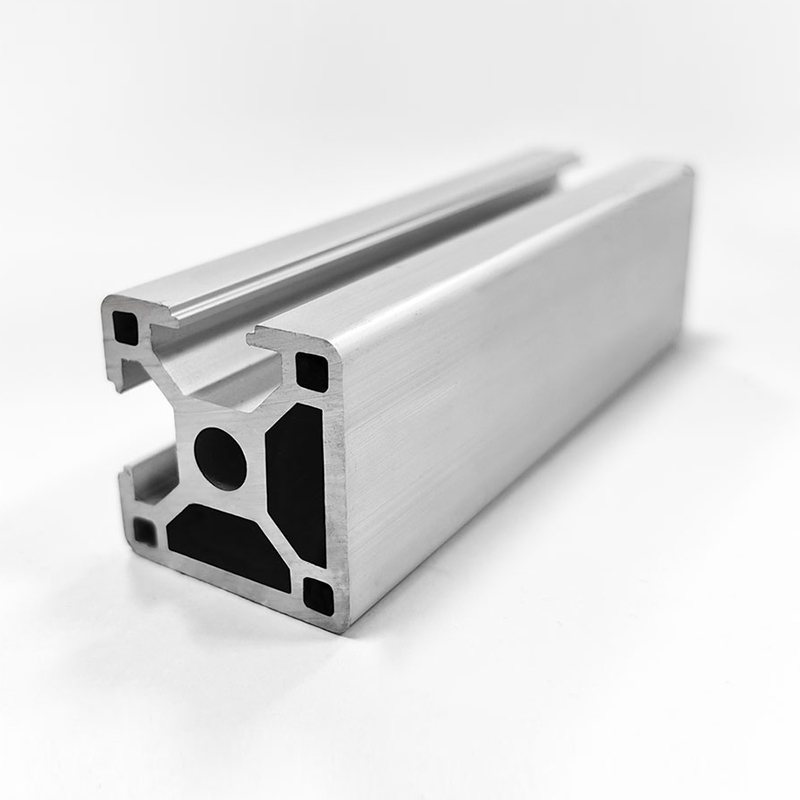

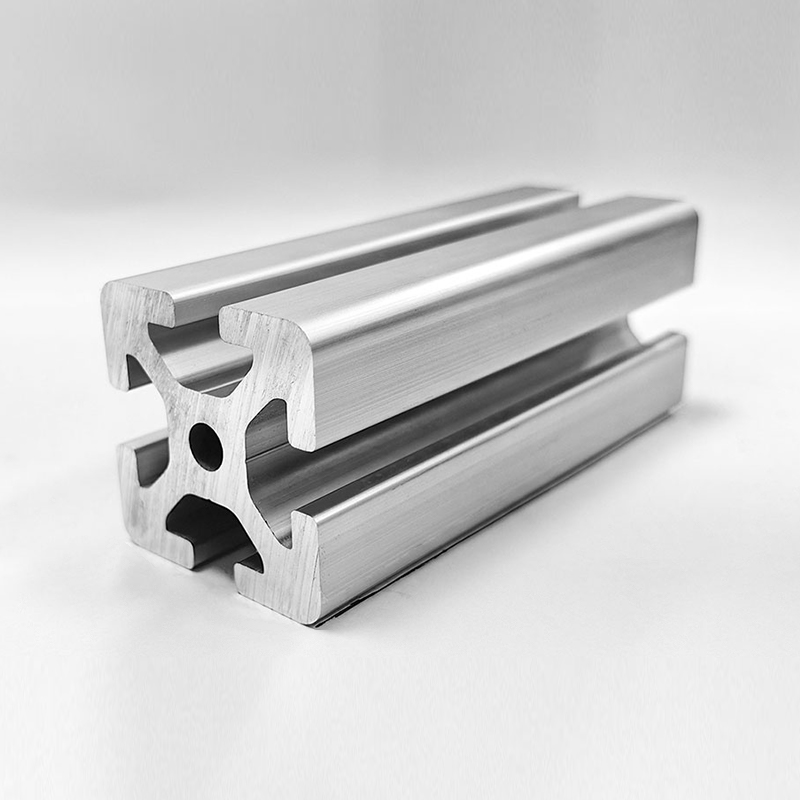
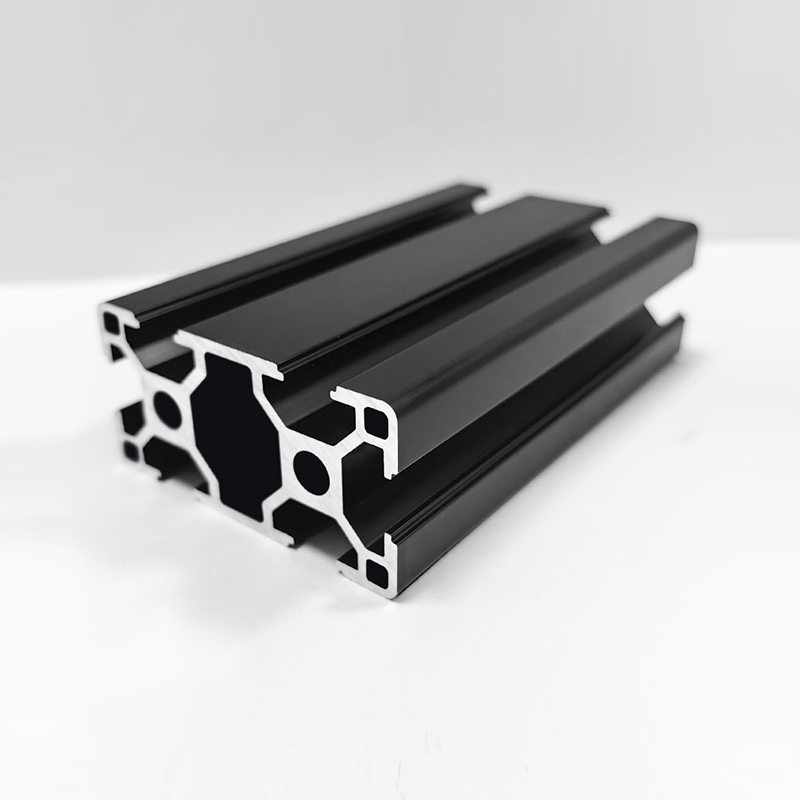
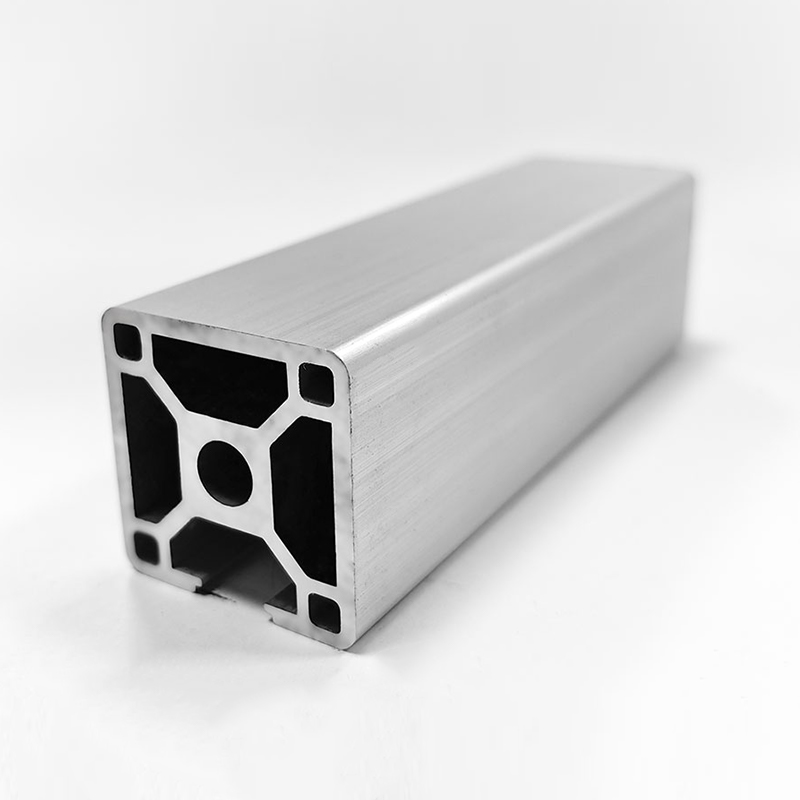
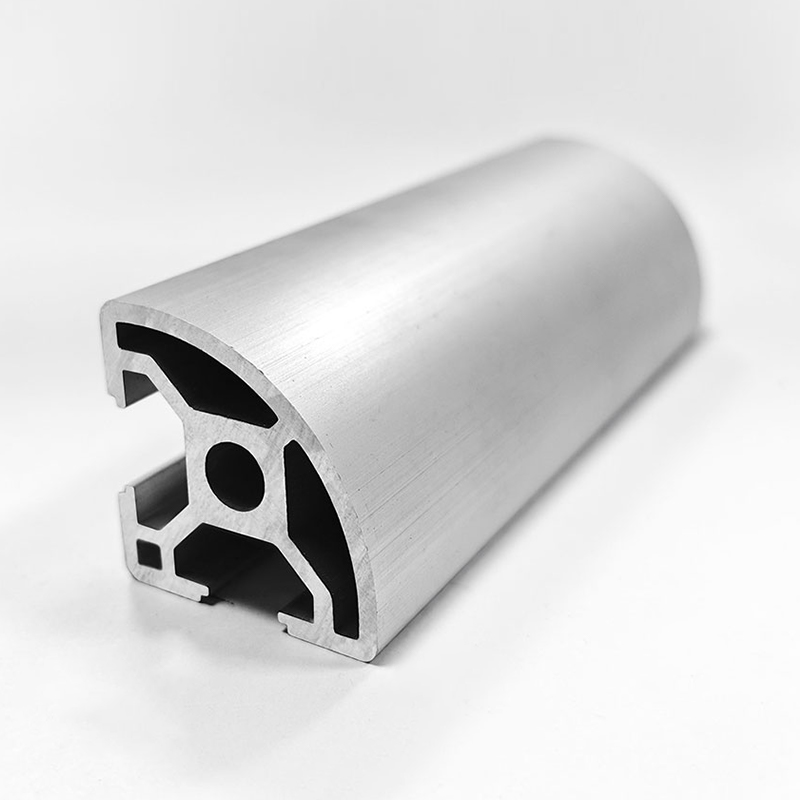
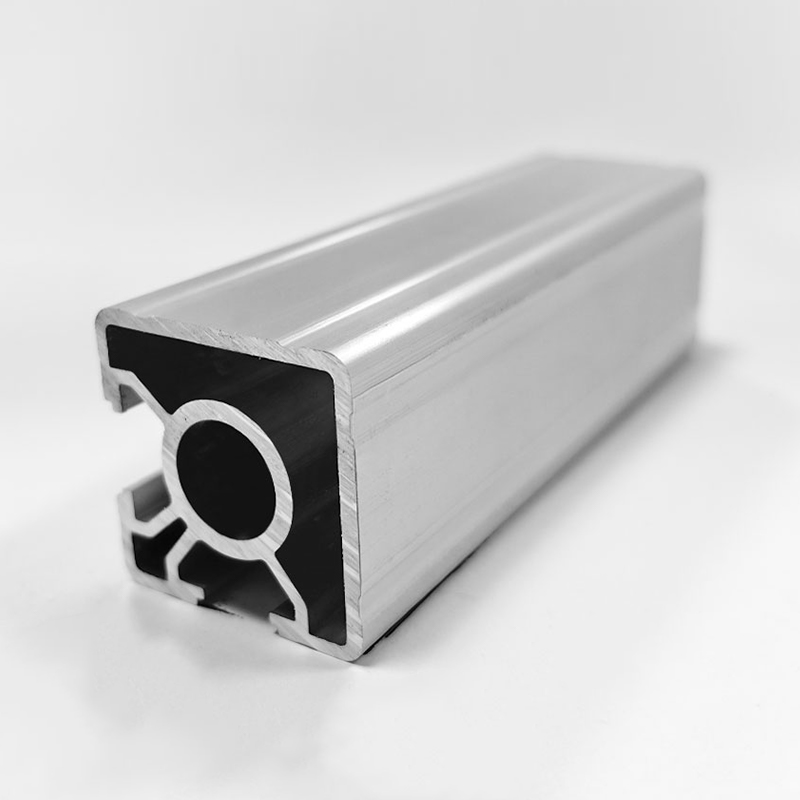
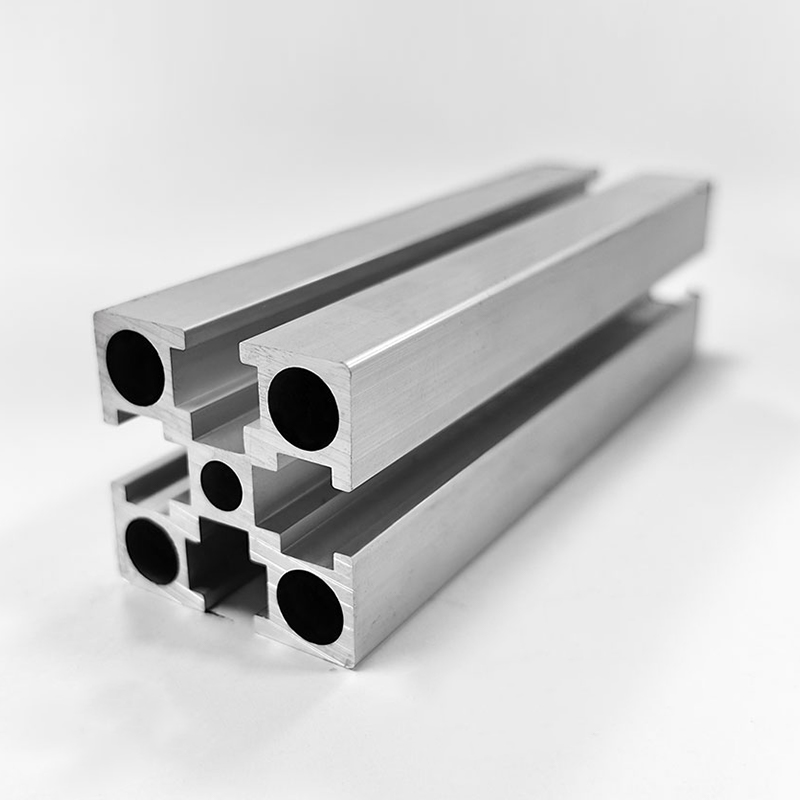
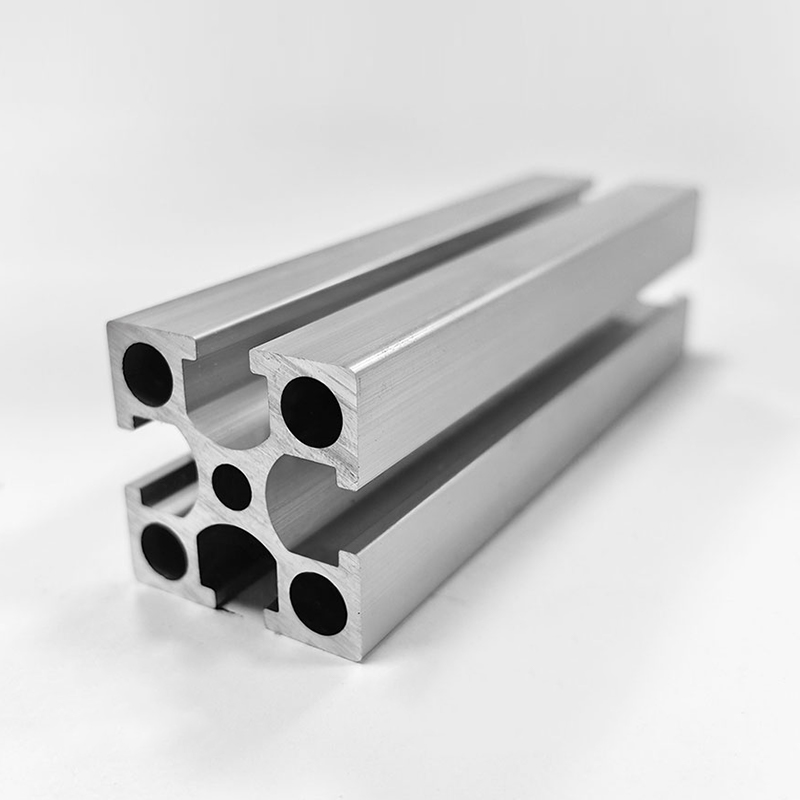
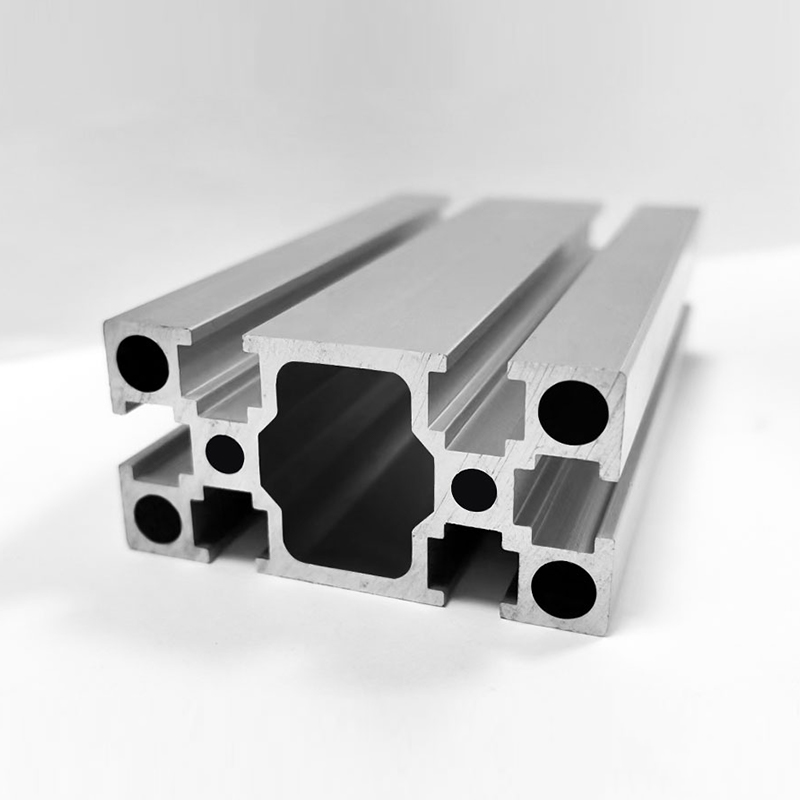
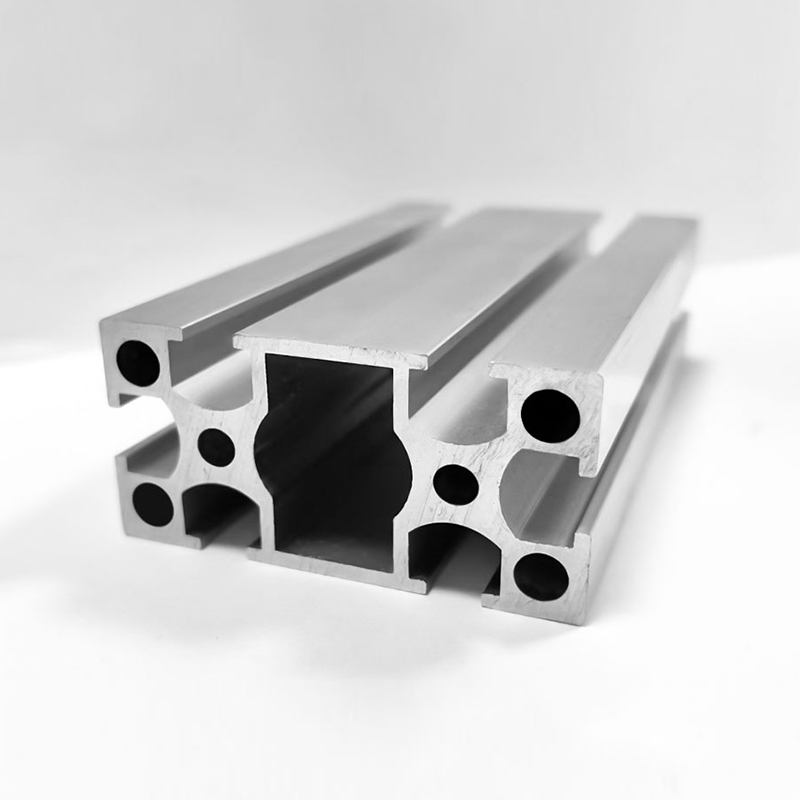
Heavy Duty 6061-profil
Strukturelt aluminiumsekstrudering i 6061-T6 temperament med forsterkede veggseksjoner og presisjonstoleranser. Konstruert for industriell innramming, automatisert utstyr og støttesystemer med høy belastning. Tilgjengelig med tilpasset maskinering og overflatebehandling gjennom integrerte produksjonslinjer.
Lastekapasitet
- 80x80-serien: 12,7 cm³ seksjonsmodul
- 100x100-serien: 22,4 cm³ seksjonsmodul
- Støtter opptil 1200 kg/m jevn belastning (bare støttet)
Materialkonsistens
- 6061-T6 med Mg (0,8–1,2 %) og Si (0,4–0,8 %)
- ASTM B221-kompatibel
- Ensartede mekaniske egenskaper på tvers av batcher
Dimensjonsstabilitet
- Retthet: ≤ 0,5 mm/m
- Vridning: ≤ 0,3 mm/m
- Tilpassede kuttelengder med ±0,2 mm toleranse
Kjernefordeler
Integrert produksjonskjede
Fra formdesign og ekstrudering til CNC-maskinering, anodisering/pulverlakkering og montering – alt administrert internt på tvers av tre produksjonsbaser (Shanghai, Anhui, Jiangsu). Reduserer ledetiden og sikrer kvalitetskontroll.
Forberedelse av overflaten
Avfettet og kjemisk passivert før etterbehandling. Anodisk beleggtykkelse opptil 25 μm (Klasse AA25) per MIL-A-8625. Pulverlakk tilgjengelig i RAL-farger med jevn filmkonstruksjon.
Presisjonsbearbeiding
CNC-boring, anboring, fresing og forboring med ±0,1 mm posisjonsnøyaktighet. Gjengedannende og spiralformede innlegg støttet for skjøter med høy styrke.
Korrosjonsbestandighet
6061-legering gir naturlig oksidasjonsmotstand. Anodiserte overflater tåler 500 timer saltspray (ASTM B117). Egnet for innendørs og beskyttede utendørsmiljøer.
Produktegenskaper
| Parameter | Verdi / område |
|---|---|
| Legering / Temperering | 6061-T6 |
| Veggtykkelse | 2,5 mm – 6,0 mm (serieavhengig) |
| Standard lengder | 6,0 m / 6,5 m (tilpasset kutt tilgjengelig) |
| Strekkfasthet (Rm) | ≥ 310 MPa |
| Flytegrense (Rp0,2) | ≥ 276 MPa |
| Forlengelse (A50) | ≥ 10 % |
| Hardhet (HBW) | ≥ 95 |
| Alternativer for overflatefinish | Møllefinish, klar anodisert, sort eloksert, pulverlakkert (RAL) |
| Retthetstoleranse | ≤ 0,5 mm/m |
| Vritoleranse | ≤ 0,3 mm/m |
Applikasjonsscenarier
Industrielle maskineri
- Maskinrammer og transportbåndstøtter
- Vibrasjonsdempende underlag for presser og møller
- Gantry-strukturer for pick-and-place-systemer
Automatisering og robotikk
- Robotarbeidsstasjoner og endeeffektorfester
- Lineære styreskinner og aktuatorbraketter
- Sikkerhetsskjerming og innramming av kabinett
Arbeidsbenker og inventar
- Modulære arbeidsstasjoner med T-spor montering
- Inspeksjonsinventar og teststativ
- Materialhåndteringsvogner og stativer
Energi og infrastruktur
- Monteringskonstruksjoner for solcellepaneler
- Kraftige hyller og oppbevaringssystemer
- Spesialtilpassede skap for el-skap
Behandlings- og monteringsnotater
- Anbefalt tappemoment for M8-gjenger: 18–22 N·m. Bruk gjengedannende skruer for blinde hull for å redusere stress.
- For anodiserte profiler, bruk nøytrale pH-rensere (6–8). Unngå sure eller alkaliske midler som kan nedbryte belegget.
- Sveising: bruk ER4043 eller ER5356 fylltråd. Ettersveis varmebehandling (PWHT) er nødvendig for å gjenopprette T6-egenskaper.
- Maksimal kontinuerlig driftstemperatur: 150 °C. Styrkereduksjon skjer over denne terskelen.
- Oppbevaring: Hold profilene tørre og tildekket. Unngå direkte kontakt med forskjellige metaller (f.eks. kobber, bart stål) for å forhindre galvanisk korrosjon.
Ofte stilte spørsmål
Under et enkelt støttet spenn på 2,0 m med jevn belastning, støtter 100×100×5 mm-profilen (seksjonsmodul 22,4 cm³) omtrent 1800 kg ved flytegrense (276 MPa). Reduser kapasiteten med 50 % for punktbelastninger på midten av spennvidden. Rådfør deg alltid med tekniske beregninger for din spesifikke konfigurasjon.
Ja. Huishuo driver 3-akset og 5-akset CNC maskineringssenter for boring, tapping, fresing og forboring. Vi tilbyr også profilskjæring til eksakte lengder med ±0,2 mm toleranse. Send inn 2D/3D-tegninger for prosessgjennomgang.
Mill finish sendes innen 7–10 dager. Anodisering (klar/svart) gir 3–5 dager; pulverlakkering (alle RAL) gir 5–7 dager. Alle overflatebehandlingslinjer er in-house, noe som reduserer forsinkelser ved outsourcing. Minimum bestillingsantall for tilpassede farger: 500 kg.
Bruk anti-feste smøremiddel (nikkelbasert eller kobberbasert) på gjenger, eller spesifiser PTFE-belagte festemidler. For anodiserte profiler, påfør et tørrfilmsmøremiddel på parrende overflater for å redusere friksjon og forhindre overføring av aluminium