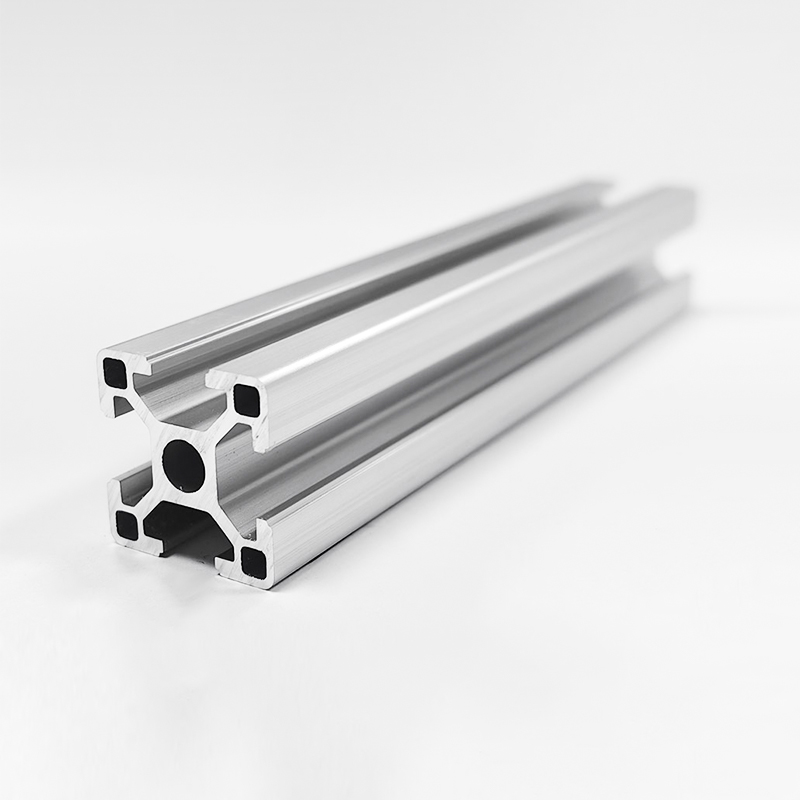
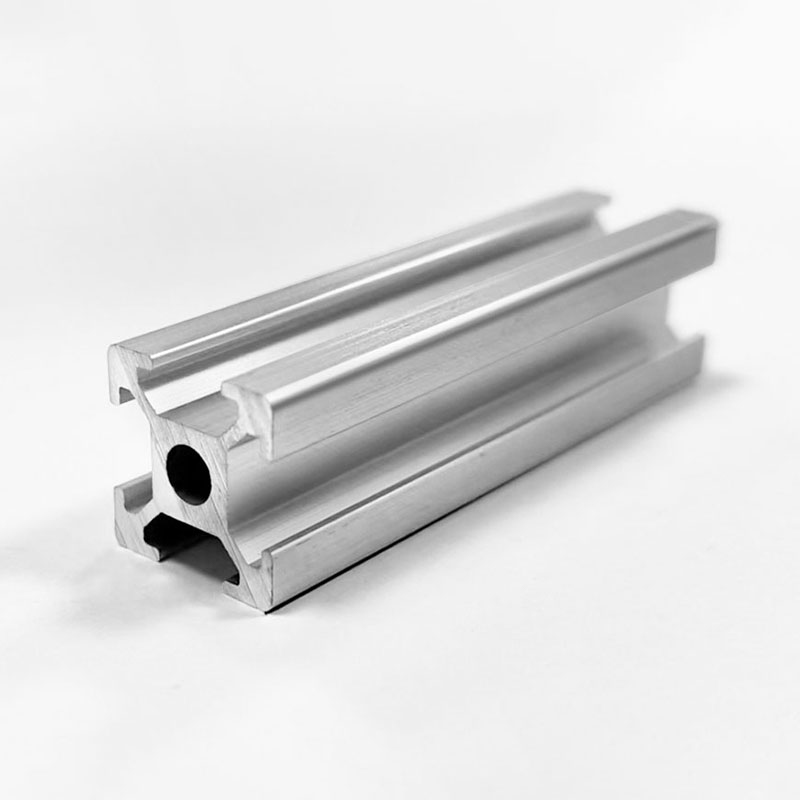
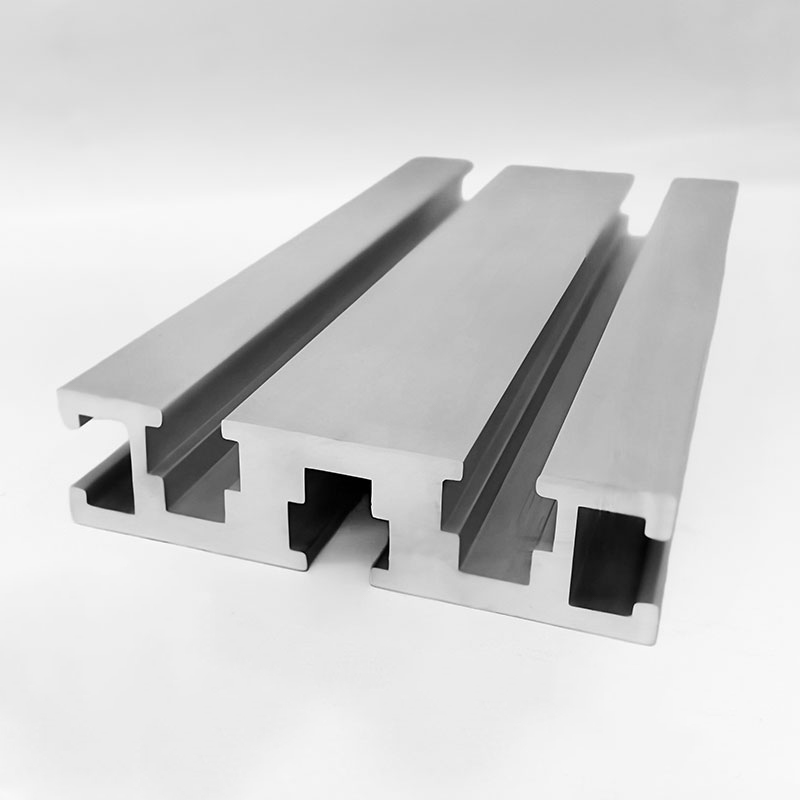
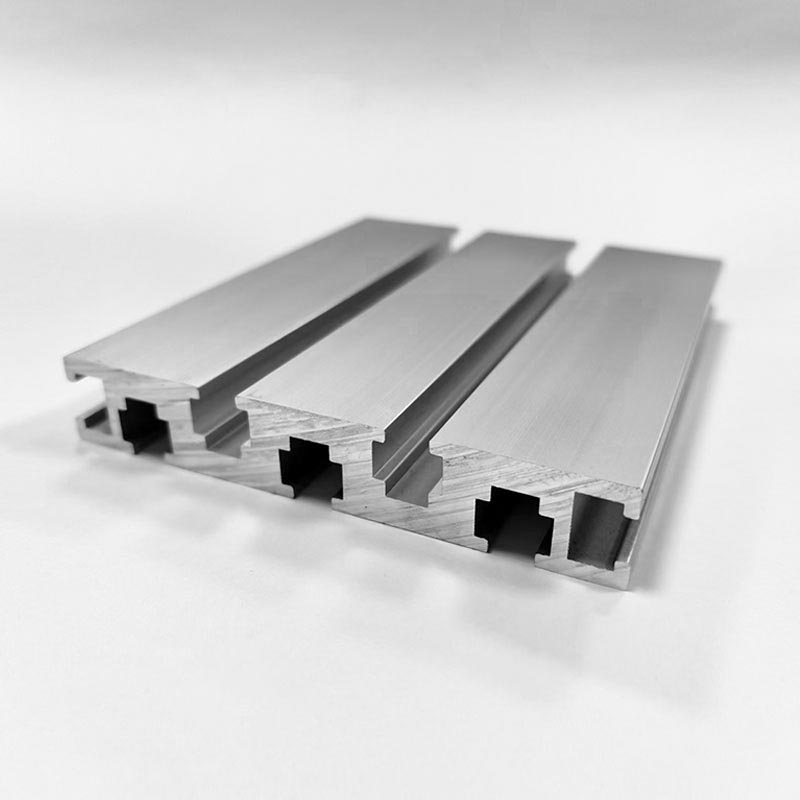
1. Introduksjon til aluminiumsekstruderingsprofiler
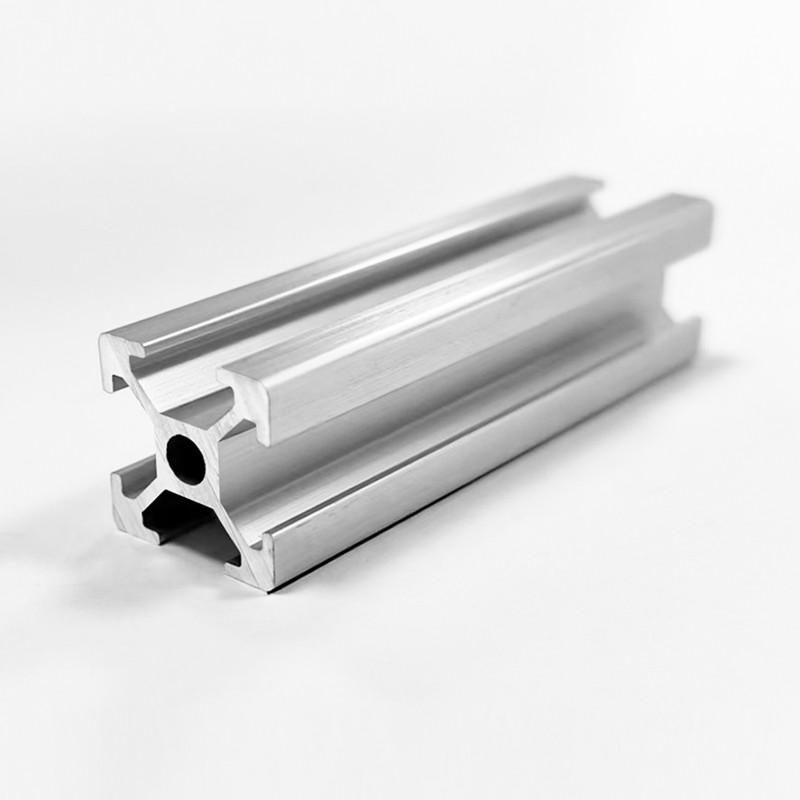
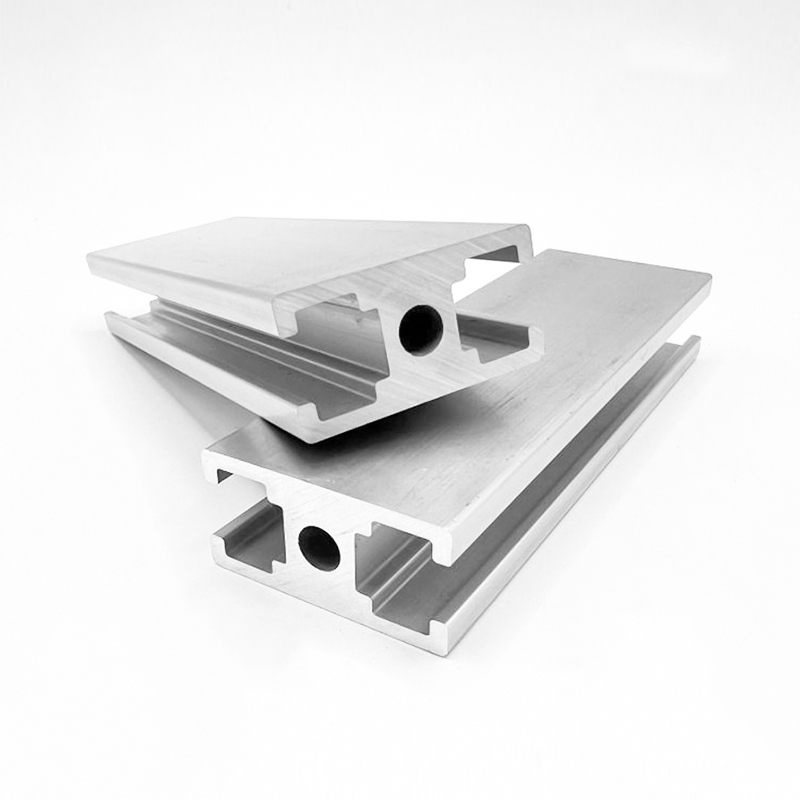
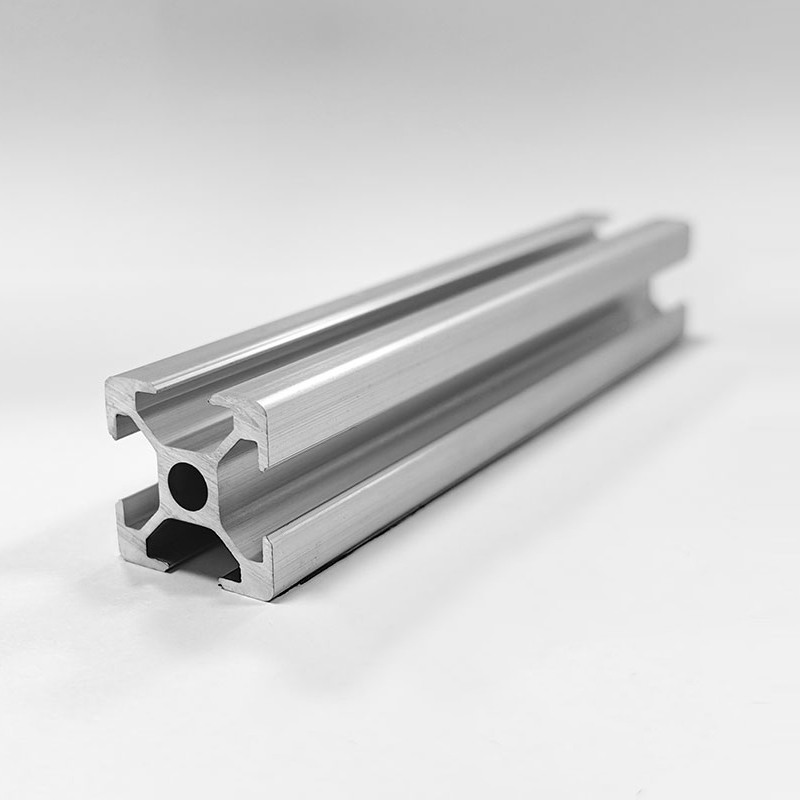
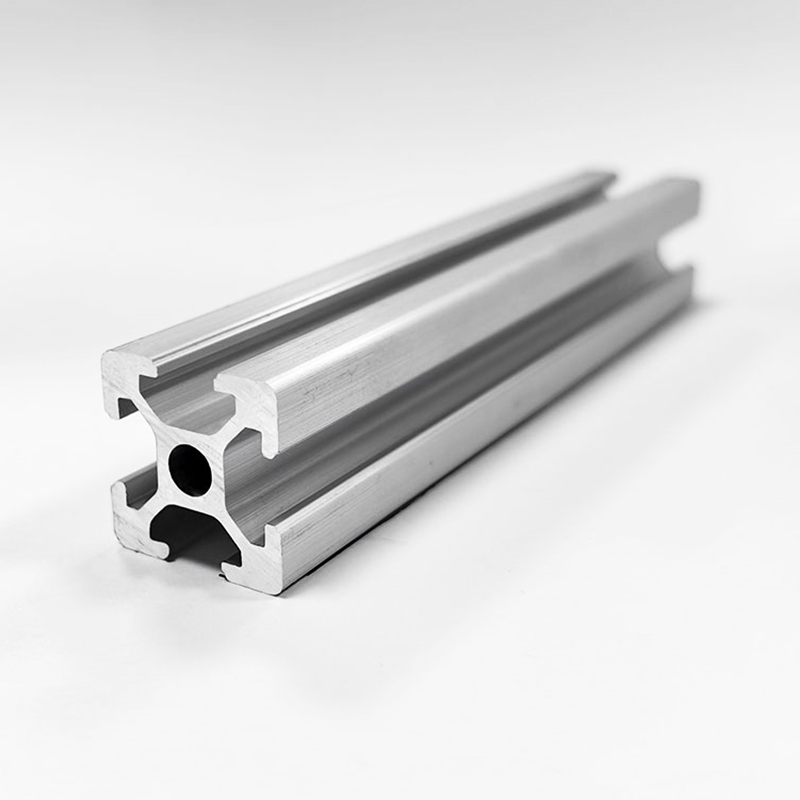
Aluminiumsekstruderingsprofiler har blitt grunnleggende komponenter i moderne konstruksjon, konstruksjon, bilindustri, fornybar energi og industriell automasjon. Ekstruderingsprosessen involverer å tvinge oppvarmede aluminiumslegeringer gjennom en formet ståldyse under ekstremt hydraulisk trykk. Denne prosessen gir kontinuerlige lengdeprofiler med komplekse, konstante tverrsnitt som kombinerer lette egenskaper med strukturell holdbarhet.
For internasjonale kjøpere, konstruksjonsingeniører og produsenter av originalutstyr krever valg av riktig aluminiumsekstruderingsprofil en evaluering av flere kritiske faktorer. Materialegenskapene er diktert av legeringssammensetning, varmebehandlingstemperatur, tverrsnittsgeometri og overflatebehandlingsmetoder. Å velge feil legeringskvalitet eller tempereringsbetegnelse kan føre til for tidlig mekanisk feil, estetisk forringelse, høyere produksjonskostnader eller unødvendige monteringsutfordringer.
Denne omfattende tekniske veiledningen gir en grundig komparativ analyse av de primære arkitektoniske og strukturelle aluminiumslegeringene, spesielt med fokus på 6061, 6063 og 6005A. Den bryter ned kjemiske sammensetninger, mekanisk styrke, tempereringstilstander, overflatebehandlingsytelse og designtoleranser for å hjelpe innkjøpsteam og ingeniører med å velge den optimale ekstruderingsprofilen for deres spesifikke applikasjonskrav.
2. Kjemisk sammensetning og metallurgi: 6061 vs. 6063 vs. 6005A
Ytelsen til en aluminiumsekstruderingsprofil er forankret i dens kjemiske sammensetning. Standard ekstruderte profiler tilhører hovedsakelig 6xxx-seriens aluminiumslegeringer, som har magnesium og silisium som deres viktigste legeringselementer. Disse elementene danner magnesiumsilisid (Mg2Si), en forbindelse som gjør legeringen varmebehandles og reagerer på nedbørsherding.
2.1 Grenser for kjemisk sammensetning (ASTM B221 Standard)
Den nøyaktige balansen mellom magnesium, silisium, kobber, krom og jern definerer prosesseringsadferden, ekstruderingshastigheten, formbarheten og etter-aldringsstyrken til hver legeringskvalitet.
| Legeringsgrad | Silisium (Si) | Jern (Fe) | Kobber (Cu) | Mangan (Mn) | Magnesium (Mg) | Krom (Cr) | Sink (Zn) | Titan (Ti) | Aluminium (Al) |
| 6061 | 0,40–0,80 % | Maks 0,70 % | 0,15–0,40 % | Maks 0,15 % | 0,80–1,20 % | 0,04–0,35 % | Maks 0,25 % | Maks 0,15 % | Balanse |
| 6063 | 0,20–0,60 % | Maks 0,35 % | Maks 0,10 % | Maks 0,10 % | 0,45–0,90 % | Maks 0,10 % | Maks 0,10 % | Maks 0,10 % | Balanse |
| 6005A | 0,50–0,90 % | Maks 0,35 % | Maks 0,30 % | 0,09–0,50 % | 0,40–0,70 % | 0,10–0,30 % | Maks 0,20 % | Maks 0,10 % | Balanse |
2.2 Metallurgiske forskjeller og legeringskarakterisering
- 6061 aluminiumslegering : Ofte referert til som strukturelt aluminium, inneholder 6061 høyere nivåer av magnesium og silisium sammen med bevisste tilsetninger av kobber (0,15 til 0,40 prosent) og krom (0,04 til 0,35 prosent). Kobber forbedrer den ultimate strekkstyrken og hardheten, mens krom foredler kornstrukturen og kontrollerer rekrystallisering under varmebehandling. Høyere legeringsinnhold øker imidlertid strømningsspenningen under ekstrudering, noe som begrenser ekstruderingshastigheten og reduserer maksimal seksjonskompleksitet.
- 6063 aluminiumslegering : Allment anerkjent som arkitektonisk aluminium, 6063 har lavere magnesium- og silisiumnivåer og nesten null kobberinnhold. Denne rene formuleringen resulterer i lav deformasjonsmotstand under ekstrudering, noe som muliggjør jevn ekstrudering gjennom komplekse multi-void dyser. Den gir også tynne veggtykkelser og overlegen overflatejevnhet, noe som gjør den til den foretrukne legeringen for anodisering.
- 6005A aluminiumslegering : Plassert mellom 6061 og 6063, 6005A inneholder kontrollert mangan- og krominnhold for å øke styrke og seighet uten å ofre ekstruderbarheten vesentlig. Den tilbyr overlegen bøyemotstand og slagstyrke sammenlignet med 6063, samtidig som den opprettholder bedre ekstruderingshastighet enn 6061.
3. Sammenligning av mekaniske egenskaper og bæreevne
Ingeniører må velge aluminiumslegeringer basert på spesifikke mekaniske belastningskriterier, slik som flytegrense under strekk, endelig strekkfasthet, forlengelse og overflatehardhet.
3.1 Mekanisk egenskapsmatrise for vanlige ekstruderingstempere
Den mekaniske oppførselen varierer betydelig avhengig av legeringssammensetningen og påført varmebehandlingsprosess.
| Egenskapsparameter | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Strukturelt stål (referanse) |
| Ultimate Tensile Strength (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Avkastningsstyrke (0,2 % offset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Forlengelse ved brudd (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Brinell hardhet (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Utmattelsesgrense (MPa) | 60 | 69 | 96 | 85 | 180 |
| Elastisitetsmodul (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Tetthet (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Strukturell belastningsanalyse: 6061 vs. 6063
- Yield og strekkevne : 6061-T6 viser omtrent 30 til 40 prosent høyere flytegrense og maksimal strekkstyrke enn 6063-T6. For strukturelle rammer, montering av tungt utstyr, underrammer til bilchassis og bærende takstoler, lar 6061-T6 designere redusere profilveggtykkelsen samtidig som sikkerhetsmarginene opprettholdes.
- Nedbøyning og elastikkmodul : Både 6061 og 6063 har en identisk elastisitetsmodul på omtrent 68,9 Gigapascal. Dette betyr at under rene elastiske bøyeforhold hvor spenningen ikke overskrider flytegrensen, vil profiler laget av 6061 og 6063 med samme tverrsnittsgeometri avbøyes nøyaktig like mye. Høy styrke øker ikke stivheten; stivhet styres helt av tverrsnitts treghetsmoment (I-verdi) og geometridesign.
- Tretthetsmotstand : 6061-T6 gir en utmattelsesstyrke på 96 megapascal sammenlignet med 69 megapascal for 6063-T6. For komponenter utsatt for dynamisk syklisk belastning, syklisk vibrasjon eller gjentatte strukturelle påvirkninger, gir 6061-T6 lengre levetid mot mikrosprekker og utmattingssvikt.
4. Betegnelser for varmebehandling og temperament (T4, T5, T6)
Aluminiumsekstruderingsprofiler får en betydelig del av sin endelige styrke fra nedbørsherding, også kjent som kunstig aldring. Å forstå tempereringsbetegnelser er avgjørende når du leser tekniske tegninger og bestiller rå profiler.
4.1 Forklaring av vanlige ekstruderingstempere
- T4 Temperering (løsning varmebehandlet og naturlig aldret) : Aluminiumsprofilen er løsningsvarmebehandlet ved forhøyede temperaturer, bråkjølt og får lov til å eldes naturlig ved romtemperatur til en vesentlig stabil tilstand. T4-profiler beholder utmerket kaldformbarhet, duktilitet og bøybarhet, noe som gjør dem egnet for kaldbøying etter ekstrudering, strekking eller alvorlige formingsoperasjoner.
- T5-temperering (avkjølt fra forhøyet temperatur og kunstig eldet) : Profilen går ut av ekstruderingsdysen ved temperaturer over løsningsterskelen (rundt 500 grader Celsius), gjennomgår rask luftkjøling eller vanntåkeslukking rett ved trykkutløpsbordet, og plasseres deretter i en kunstig aldringsovn (typisk 175 til 195 grader Celsius i 4 til 8 timer). T5-temperering minimerer termisk forvrengning og intern restspenning, noe som gjør den ideell for tynnveggede arkitektoniske former, dørrammer og gardinveggprofiler der dimensjonsstabilitet er avgjørende.
- T6 Temperering (løsning varmebehandlet og kunstig aldret) : Profiler gjennomgår intensiv tvungen bråkjøling med vann umiddelbart etter at de har forlatt ekstruderingspressen eller blir varmet opp på nytt i en off-line løsningsovn, bråkjølt raskt i vann og deretter kunstig eldet i en oppvarmingsovn. T6-temperering oppnår maksimal nedbørsherding av Mg2Si-fasen, og gir maksimal strekkfasthet, hardhet og slitestyrke.
4.2 Komparativ matrise av temperamentkarakteristikker
| Temperert tilstand | Blokkingsprosess | Kunstig aldring | Styrkenivå | Dimensjonsstabilitet | Cold Bending Ytelse |
| T4 | Rask vann / vifte | Ingen (naturalder) | Moderat | Moderat | Utmerket |
| T5 | Forced Air / Mist | Ja (Standard ovn) | Middels-Høy | Utmerket | Rettferdig |
| T6 | Intens vannslukking | Ja (forlenget ovn) | Maksimum | God til Fair | Begrenset |
5. Overflatebehandling og beleggingsteknologi
Ekstruderte aluminiumsprofiler utvikler naturlig en tynn passiv aluminiumoksidfilm (5 til 10 nanometer tykk) når de utsettes for oksygen. Imidlertid krever industrielle, marine, arkitektoniske og dekorative miljøer konstruerte overflatebehandlinger for å forbedre korrosjonsmotstand, slitestyrke, fargeensartethet og elektrisk isolasjon.
5.1 Anodisering (elektrokjemisk oksidasjon)
Anodisering er en elektrokjemisk konverteringsprosess som tykner det naturlige aluminiumoksidbelegget til et integrert, hardt, porøst anodisk lag. Profilen nedsenkes som anode i et svovelsyreelektrolyttbad mens likestrøm tilføres.
- Lagtykkelse : Standard arkitektonisk anodisering varierer fra 10 til 15 mikron for innendørs/mildt utvendig bruk, og 20 til 25 mikron for marin eller tung industriell atmosfærisk eksponering (Qualanod Class 20/25).
- Farging : Den porøse oksidfilmen kan farges via elektrolytisk farging ved bruk av metallsalter (som tinn eller kobolt) for å produsere champagne, bronse, mørk bronse og svarte nyanser, eller gjennom nedsenking i organisk fargebad.
- Legering egnethet : 6063 er den fremste legeringen for anodisering på grunn av det lave jern- og kobberinnholdet, og gir et strålende, klart, jevnt metallisk utseende. I kontrast anodiserer 6061 til en litt mørkere, gråaktig fargetone på grunn av partikler av kobber og krom.
5.2 Elektrostatisk pulverlakkering
Pulverlakkering innebærer spraying av elektrostatisk ladet tørt termoherdende polymerpulver på en grundig forbehandlet aluminiumsekstruderingsprofil. Profilen bakes deretter i en herdeovn ved 180 til 200 grader Celsius, smelter og tverrbinder pulveret til et kontinuerlig beskyttende lag.
- Beleggtykkelse : Standard tørrfilmtykkelse varierer mellom 60 og 120 mikron.
- Standarder : Høyytelses arkitektoniske belegg samsvarer med AAMA 2603, AAMA 2604 eller AAMA 2605 spesifikasjoner (Qualicoat klasse 1, 2 eller 3).
- Fordeler : Ubegrenset fargetilgjengelighet (RAL fargetilpasningspalett), ulike glansvalg (matt, sateng, høyglans), teksturerte overflater, utmerket slagfasthet og eliminering av utslipp av organiske løsemidler (VOC-fri).
5.3 Elektroforetisk belegg (E-belegg)
Elektroforese kombinerer anodisering med et sekundært elektroavsatt vannløselig harpikstoppbelegg. Etter standard anodisering nedsenkes den våte profilen i en akryl- eller epoksybeleggtank under likestrøm, som legger en jevn polymerfilm inne i og over de anodiske porene før varmeherding.
- Kjennetegn : Kombinert lagtykkelse er vanligvis 15 til 25 mikron. Den gir høy overflateglatthet, ultraklar metallisk glans, høy hardhet (opptil 3H til 4H blyanthardhet), og overlegen motstand mot kjemisk og saltsprøyting sammenlignet med standard anodisering.
5.4 PVDF (Polyvinylidenfluorid) flytende belegg
PVDF flytende malingssystemer, ofte referert til under handelsnavn som Kynar 500 eller Hylar 5000, bruker fluorpolymerharpiksteknologi blandet med holdbare keramiske pigmenter. Påført som et flerlagssystem (grunning, fargestrøk og valgfri klar toppstrøk), gir PVDF-belegg høy motstand mot atmosfærisk nedbrytning.
- Ytelse : Oppfyller AAMA 2605 ytelseskriterier. Den viser overlegen motstand mot ultrafiolett stråling, kritting, bleking av farger, sur nedbør og marin saltspray.
- Primær applikasjon : Høyhus arkitektoniske gardinvegger, monumentale bygninger og kystindustrianlegg utsatt for harde værforhold.
5.5 Overflatebehandling Teknisk spesifikasjonsmatrise
| Behandlingsmetode | Typisk tykkelse | Korrosjonsbestandighet (saltspraytest) | UV- og fargestabilitet | Ripe og hardhet | Primær legeringspreferanse |
| Klar anodisering | 10 - 25 mikron | Utmerket (1,000 hours) | Enestående | Veldig høy (8-9 Mohs) | 6063 (Beste klarhet) |
| Pulverlakkering | 60 - 120 mikron | Veldig bra (1000 - 3000 timer) | God til enestående | Moderat to High | 6063, 6061, 6005A |
| Elektroforese | 15 - 25 mikron | Superior (2000 timer) | Utmerket | Høy (3H - 4H) | 6063 |
| PVDF belegg | 30 - 45 mikron | Eksepsjonell (4000 timer) | Maksimum / Unmatched | Moderat | 6063, 6061, 6005A |
6. Ekstrusjonstoleranser, designregler og dyseteknikk
Å designe en effektiv aluminiumsekstruderingsprofil krever forståelse av profilgeometri, veggtykkelsesfordeling, symmetrisk vektbalanse og produksjonstoleranser. Riktig design reduserer slitasje på formen, forhindrer forvrengning av materialflyten og minimerer produksjonskostnadene.
6.1 Dimensjonstoleransestandarder
Internasjonal produksjon av aluminiumsprofiler følger standardiserte dimensjonstoleranser satt av organisasjoner som ASTM (American Society for Testing and Materials) og EN (European Committee for Standardization).
- ASTM B221 / ANSI H35.2 : Styrer dimensjonelle toleranser for ekstrudert aluminium solide, semi-hule og hule profiler i Nord-Amerika.
- EN 755-9 og EN 12020-2 : Definerer standard presisjonstoleranser for europeiske arkitektoniske og tekniske profiler. EN 12020-2 gjelder spesielt for strukturelle profiler med høy presisjon som krever tette tilpasningstoleranser.
6.2 Hovedprinsipper for ekstrusjonsdesign
- Ensartet veggtykkelse : Brå overganger mellom tykke og tynne seksjoner forårsaker ujevn kjølehastighet under ekstrudering. Tynne seksjoner avkjøles raskt og trekker seg sammen raskere, noe som resulterer i profilskjevhet, synkemerker på ytre synlige overflater og intern restspenning. Overgangssoner bør inkludere gradvise radier i stedet for trinnendringer.
- Symmetrisk Die Flow : Tverrsnittsformer skal være så symmetriske som mulig i forhold til de vertikale og horisontale senterlinjene. Asymmetriske former forårsaker ujevn materialflythastighet gjennom ståldysens land, noe som fører til profilvridning og bøying.
- Hjørne radier : Unngå skarpe 90-graders innvendige og utvendige hjørner. Innlemming av en minimumsradius på 0,5 til 1,0 millimeter ved innvendige hjørner reduserer spenningskonsentrasjonene i både ekstruderingsstålet og den ferdige aluminiumsprofilen.
- Tungeforholdsgrense : Tungeforholdet refererer til bredden av en åpen kanal i forhold til dens dybde. Dype, smale kanaler øker kraften på ståltungen, noe som øker risikoen for brudd. Tungeforhold bør generelt holdes under 3:1 for standard ekstruderinger, selv om forhold opp til 5:1 kan oppnås ved bruk av spesialisert formverktøystål.
7. Fabrikasjoner, CNC-bearbeiding og monteringsteknikker
De fleste industrielle aluminiumsprofiler krever fabrikasjon etter ekstrudering, inkludert skjæring til presisjonslengder, boring, fresing, banking, bøying og sammenføyning før installasjon i endelige sammenstillinger.
7.1 Presisjons CNC-bearbeidingsegenskaper
- Bearbeidbarhet av 6061-T6 : Høy strukturell hardhet (95 HBW) tillater høyhastighets CNC-fresing, dreiing og boring. Spon brytes rent av skjæreverktøyets kant, forhindrer oppbygging av kantdannelse og gir overlegen maskinert overflatefinish.
- Bearbeidbarhet av 6063-T5/T6 : Lavere hardhet (60 til 75 HBW) gjør 6063 mer utsatt for gummispon som kan feste seg til skjæreverktøy hvis skjærehastigheter, matehastigheter og kjølesmøring ikke er riktig kontrollert. Høyhastighets enkelt- eller to-sløyfe endefreser med aluminiumgeometri med polerte riller anbefales for bearbeiding av 6063.
7.2 Sammenføynings- og sveiseteknologier
Aluminiumsprofiler kan skjøtes ved hjelp av mekaniske festemidler, strukturell liming eller termiske sveisemetoder.
- Gass-wolframbuesveising (GTAW / TIG) og gassmetallbuesveising (GMAW / MIG) : 6061 og 6063 er varmebehandlebare legeringer. Under sveising skaper lokalisert varmetilførsel en varmepåvirket sone (HAZ) ved siden av sveisestrengen. HAZ opplever lokal gløding, noe som reduserer mekanisk styrke i denne sonen med omtrent 30 til 50 prosent sammenlignet med grunnmetallverdier. Strukturelle beregninger må ta hensyn til denne styrkereduksjonen, eller varmebehandling og aldring etter sveiseløsning må brukes. Anbefalte fylllegeringer inkluderer 4043 (Al-Si) for generelle bruksområder eller 5356 (Al-Mg) for høyere skjøteduktilitet og anodiseringsfargematch etter sveising.
- Friction Stir Welding (FSW) : Friksjonsrørsveising er en solid-state skjøteteknikk som bruker et roterende verktøy for å generere friksjonsvarme, plastisk sammenføyning av aluminiumsprofiler uten å smelte materialet. FSW unngår varmesprekker, porøsitet og alvorlig HAZ-styrkeforringelse, noe som gjør den ideell for sammenføyning av brede ekstruderte panelenheter i jernbanevogner, batteribrett og marinedekk.
8. Teknisk utvalgsmatrise etter bransjeapplikasjon
For å hjelpe designingeniører og innkjøpssjefer med å velge den optimale kombinasjonen av legering, temperering og finish, fremhever matrisen nedenfor anbefalte profilspesifikasjoner for kjerneindustrisektorer.
| Applikasjonssektoren | Spesifikk applikasjon | Anbefalt legering og temperament | Primær overflatebehandling | Key Engineering Driver |
| Arkitektonisk bygning | Vindusrammer, dører, gardinvegger, butikkfronter | 6063-T5 / 6063-T6 | Anodisert (15-25um) / Pulverlakkering / PVDF | Overlegen estetikk, kompleks hulgeometri, korrosjonsbestandighet |
| Solenergi og fornybar energi | Monteringsrammer for solcellepanel, sporskinner | 6005A-T6 / 6061-T6 | Klar anodisert (10-15um) | Høyt styrke-til-vekt-forhold, vindlastmotstand, rask feltmontering |
| Biler og elbiler | Batterikapslingsrammer, kollisjonsbjelker, takrails | 6061-T6 / 6005A-T6 | Kromatfri konvertering / E-Coating | Slagenergiabsorbering, høy flytestyrke, sveisbarhet |
| Industriell automasjon | Modulær innramming med T-spor, transportbåndføringer, robotportaler | 6063-T6 / 6061-T6 | Klar anodisert | Nøyaktige dimensjonstoleranser, motstand mot riper på overflaten, strukturell stivhet |
| Elektronikk og VVS | LED kjøleribber, inverterkapslinger, varmevekslere | 6063-T5 | Anodisert / Elektroforese | Høy varmeledningsevne (1200 W/m K), fin tynn-fin ekstruderbarhet |
| Transport & Marine | Lastebilkarosserigulv, båtganger, jernbaneinteriørrammer | 6061-T6 / 6005A-T6 | Marine-Grade pulverlakkering / anodisert | Korrosjonsbestandighet i kloridmiljøer, dynamisk utmattingsstyrke |
Ofte stilte spørsmål
FAQ 1: Hva er den primære forskjellen mellom 6061 og 6063 aluminiumsekstruderingsprofiler?
Hovedforskjellen ligger i kjemisk sammensetning, styrke og overflatebehandlingsytelse. 6061 inneholder høyere nivåer av magnesium og silisium, sammen med tilsatt kobber og krom. Dette gjør 6061-T6 omtrent 30 til 40 prosent sterkere enn 6063-T6, noe som gjør den ideell for tunge bærende strukturelle applikasjoner. I motsetning til dette har 6063 en renere sammensetning med lavt kobberinnhold, som tilbyr eksepsjonell ekstruderbarhet til komplekse eller tynnveggede former og gir en overlegen anodisert overflatefinish for arkitektoniske applikasjoner.
FAQ 2: Hvorfor foretrekkes 6063-legering fremfor 6061 for anodiserte arkitektoniske profiler?
6063 aluminium inneholder praktisk talt ikke kobber og lavt jerninnhold, noe som gjør at det kan danne en svært jevn, klar, lys anodisk oksidfilm når den behandles elektrolytisk. 6061 inneholder kobber (0,15 til 0,40 prosent) og krom, som danner mikrokomponentfasepartikler som sprer lys, noe som resulterer i et litt mørkere, gråaktig eller flekkete utseende etter anodisering. For visuelle arkitektoniske komponenter gir 6063 overlegen overflatekonsistens og fargeglans.
FAQ 3: Hvordan påvirker tempereringsbetegnelsen ytelsen til en aluminiumsprofil?
Tempereringsbetegnelser indikerer varmebehandlingen og den mekaniske behandlingen som brukes på aluminiumsprofilen. For eksempel tilbyr T4-temperering moderat styrke med høy duktilitet, noe som gjør den egnet for profiler som krever kaldbøyning etter ekstrudering. T5-temperering produseres ved luftkjøling ved ekstruderingspressen etterfulgt av kunstig aldring, og gir god styrke og dimensjonsstabilitet med minimal termisk forvrengning. T6-temperering innebærer aggressiv vannslukking og utvidet kunstig aldring, og oppnår maksimal strekkstyrke og hardhet for bærende konstruksjoner.
FAQ 4: Kan ekstruderingsprofiler av aluminium erstatte konstruksjonsstål i bærende rammer?
Ja, aluminiumsprofiler kan erstatte konstruksjonsstål i mange bærende bruksområder, og gir en vektreduksjon på omtrent 60 prosent. Mens aluminium har omtrent en tredjedel av tettheten og elastisitetsmodulen til stål (68,9 GPa vs 200 GPa), kan konstruksjonsingeniører kompensere for lavere stivhet ved å øke profilens tverrsnittsdybde og optimalisere treghetsmomentet i seksjonen. Aluminium gir også naturlig korrosjonsbestandighet, noe som reduserer langsiktige vedlikeholdskostnader forbundet med rustbeskyttelse av stål.
FAQ 5: Hva forårsaker vridning eller vridning i ekstruderte aluminiumsprofiler under produksjon?
Vridning og vridning skyldes typisk ujevn metallstrømningshastighet gjennom ekstruderingsdysens land, ujevn avkjøling over asymmetriske tverrsnitt når profilen kommer ut av dysen, eller ujevn spenningsavlastning under strekking. Å designe profiler med jevn veggtykkelse, balansert tverrsnittssymmetri og riktige overgangsradier bidrar til å sikre jevn materialflyt og jevn kjøling, og opprettholde stramme dimensjonelle retthetstoleranser.
Bransjereferanser og standarder
- ASTM B221 / B221M : Standard spesifikasjon for ekstruderte stenger, stenger, tråd, profiler og rør av aluminium og aluminiumslegering. ASTM International, West Conshohocken, PA.
- EN 755 (Del 1-9) : Aluminium og aluminiumslegeringer - Ekstrudert stang/stang, rør og profiler. European Committee for Standardization (CEN), Brussel.
- EN 12020 (del 1-2) : Aluminium og aluminiumslegeringer - Ekstruderte presisjonsprofiler i legeringer EN AW-6060 og EN AW-6063. European Committee for Standardization (CEN), Brussel.
- Aluminiumforeningen : Aluminiumsstandarder og -data (ASD) , Washington, D.C.
- AAMA 2605 : Frivillig spesifikasjon, ytelseskrav og testprosedyrer for overlegne organiske belegg på aluminiumsprofiler og -paneler. Fenestration & Glazing Industry Alliance (FGIA).
- ASM International : ASM-håndbok, bind 2: Egenskaper og utvalg: Ikke-jernholdige legeringer og spesialmaterialer. ASM International, Materials Park, OH.