Når en maskinbygger spør om smeltepunktet til aluminium, planlegger de vanligvis ikke å smelte noe. De sjekker en sveisetegning, spesifiserer et formstøpt hus, eller bekrefter at en ekstrudert profilramme kan sitte i nærheten av en varmekilde. Svaret er enkelt: rent aluminium smelter kl 660,32°C , eller 933,47 K / 1220,58 °F. Alt utover denne verdien avhenger av legeringskvaliteten, oppvarmingsforholdene og prosessen som brukes.
Dette tallet er mer enn et trivia-svar: det avgjør om en del skal støpes, ekstruderes, sveises eller maskineres, og det forklarer hvorfor aluminium oppfører seg annerledes enn stål i butikken. Avsnittene nedenfor dekker referanseverdien, hvordan legeringer utvider den til et smelteområde, og hvordan man bruker denne informasjonen i reell produksjon.
Smeltepunktet for aluminium på et øyeblikk
Aluminium har et av de laveste smeltepunktene blant vanlige strukturelle metaller. Den aksepterte referanseverdien for rent aluminium er:
- 660,32°C (degrees Celsius)
- 933,47 K (Kelvin)
- 1220,58 °F (grader Fahrenheit)
Denne verdien er målt på aluminium med en renhet på ca. 99,996 %. Det er et sant smeltepunkt i termodynamisk forstand: ved 660,32 °C eksisterer de faste og flytende fasene i likevekt, og tilleggsvarme omdanner fast aluminium til væske uten å endre temperaturen. Kommersielle renhetsgrader, støpte legeringer og smidde legeringer oppfører seg annerledes fordi urenheter og tilsiktede tilsetninger sprer overgangen over et temperaturområde.
Hvorfor smeltepunktet er viktig ved støping, sveising og ekstrudering
Nesten hver aluminiumproduksjonsprosess er posisjonert i forhold til smeltepunktet. Støping fungerer over det, ekstrudering fungerer under det, og sveising krysser det lokalt. Å vite hvor prosessen din sitter forhindrer de vanligste kvalitetsfeilene.
Støping: arbeid med væskefasen
Støping er den eneste mainstream-prosessen som fullt ut krysser smeltepunktet. Trykkstøpelegeringer holdes mellom omtrent 680 °C og 740 °C, slik at metallet har nok overheting til å fylle tynne formseksjoner før frysing. Likvidusen forteller støperiet hvor mye overheting som er tilgjengelig; solidus forteller dem når avstøpningen er stabil nok til å kastes ut. Tyngdekraft og sandstøping følger samme logikk ved litt forskjellige temperaturer.
Sveising: lokal smelting med praktiske konsekvenser
Sveising varmer opp en liten sone over smeltepunktet, men aluminium gjør dette vanskeligere enn temperaturen alene tilsier. Hver aluminiumsoverflate har et tynt oksidlag som smelter ved omtrent 2072°C, slik at oksidhuden forblir solid mens grunnmetallet under allerede er smeltet. Det er derfor TIG- og MIG-sveising er avhengig av vekselstrøm og oksidrensende virkning, og hvorfor dårlig forberedelse fører til oksidinneslutninger og porøsitet. Aluminium gir heller ingen visuell advarsel før det smelter: det lyser ikke rødt som stål, så et overopphetet sveisebasseng kan kollapse uten noe tydelig signal.
Ekstrudering: varmdannelse under smeltepunktet
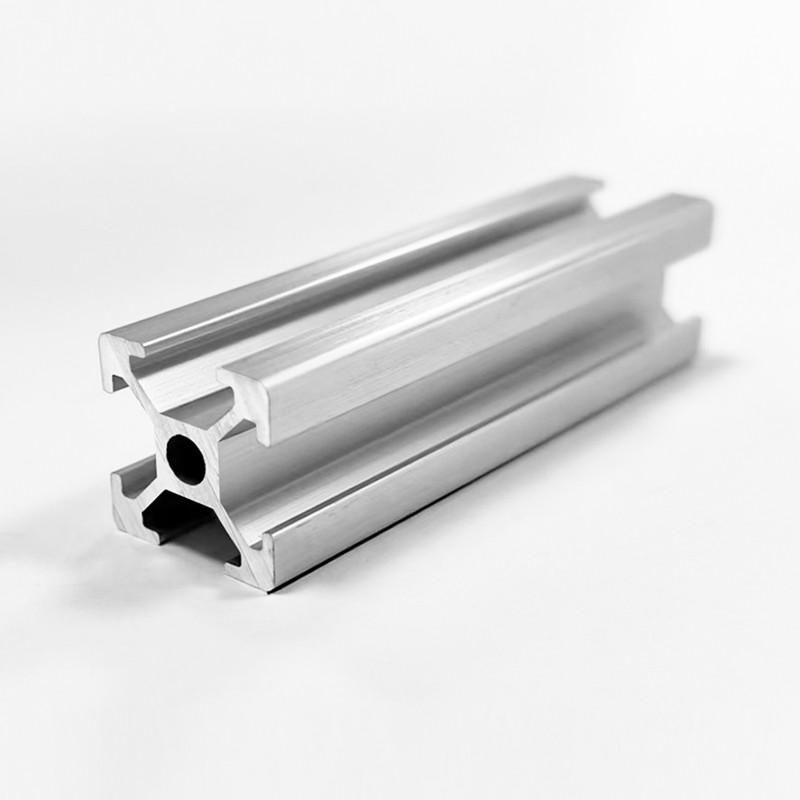
Ekstrudering holder bevisst metallet i fast tilstand. Billetter av 6xxx legeringer forvarmes til omtrent 450-500°C, langt under solidus, så materialet blir mykt og plastisk, men aldri delvis smeltet. Det er det som gjør at komplekse tverrsnitt kan skyves gjennom en dyse mens man holder stramme toleranser. Som produsent av industrielle ekstruderingsprofiler av aluminium , vi behandler emnetemperatur som en av de mest kontrollerte parameterne på pressen: for kaldt og profilen rives, for varm og overflatekvaliteten forringes, og ved solidus begynner seksjonen å sprekke. For standard innrammingsseksjoner som vår 2020-serien T-spor aluminium ekstruderingsprofiler , stabil forvarming holder tverrsnittet nøyaktig fra første meter til siste.
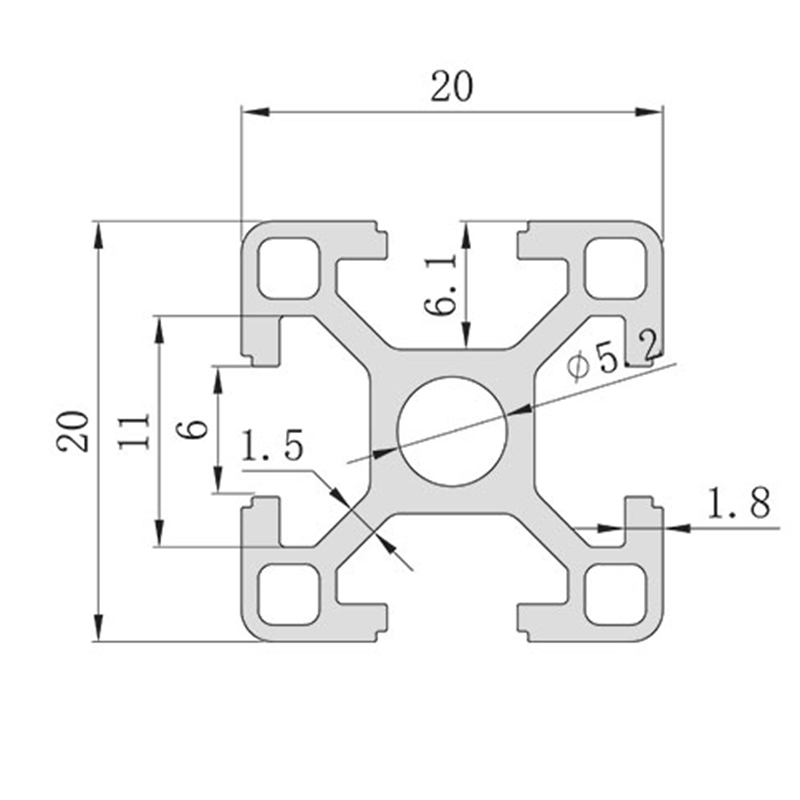 OEM 2020-serien aluminium ekstruderingsprofil med 6 mm t-spor design Leverandører, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. er Kina engros 2020-serien aluminium ekstruderingsprofil med 6 mm t-slot design ... Se produkt →
Solidus og likvidus: hvordan legeringer utvider smeltepunktet
Rent aluminium smelter ved en enkelt skarp temperatur. Så snart legeringselementer er tilsatt, sprer overgangen seg inn i et område. Den solidus er den høyeste temperaturen der legeringen fortsatt er helt solid; den liquidus er den laveste temperaturen der den er helt flytende. Mellom de to eksisterer faste og flytende faser samtidig, noe som er normalt ved støping, men farlig ved varmebehandling og sveising.
Tabell 1. Typiske smelteområder for vanlige aluminiumslegeringer. Verdiene varierer litt med nøyaktig sammensetning og temperament; alltid bekrefte mot møllesertifikatet. | Legering | Temperament | Solidus (°C) | Liquidus (°C) | Typisk bruk |
| 6063 | T5 / T6 | 615 | 655 | Ekstruderte profiler, rammer, arkitektoniske seksjoner |
| 6061 | T6 | 582 | 652 | Strukturelle seksjoner, sveisede sammenstillinger |
| 5052 | H32 | 607 | 649 | Marine paneler, platearbeid |
| 7075 | T6 | 477 | 635 | Luftfartskomponenter med høy styrke |
| A356 | T6 cast | 574 | 610 | Støpte hjul, pumpehus |
Legg merke til spredningen: 6061 er allerede delvis smeltet over 582°C, selv om den ikke er helt flytende før 652°C. Ekstruderingsdyser holder seg under solidusen for å unngå varme sprekker. Ved varmebehandling forårsaker overskridelse av solidus begynnende smelting som permanent ødelegger de mekaniske egenskapene til delen.
Faktorer som påvirker smeltepunktet til aluminium
Flere virkelige variabler endrer hvordan det teoretiske smeltepunktet oppfører seg på butikkgulvet.
Legeringselementer
Silisium og kobber senker smelteområdet mer enn noen andre vanlige tilsetninger. Aluminium-silisium-eutektikken sitter på omtrent 577 °C med omtrent 12,6 % silisium, og det er grunnen til at de fleste støpelegeringer forblir brukbare ved temperaturer der smide legeringer fortsatt er solide. Magnesium og sink trykker også ned solidus, som 7075-raden i tabell 1 viser. Valg av legering er derfor uatskillelig fra prosessvalg.
Renhetsnivå
Aluminium med 99,99 % renhet smelter innenfor en brøkdel av en grad på 660,32°C. Kommersielle renhetsgrader på 99,5-99,8 % inneholder sporjern og silisium som utvider overgangen med noen få grader. For de fleste konstruksjonsarbeider er forskjellen ubetydelig, men for lodding og presisjonsstøping endrer den valg av fyllstoff og bløtleggingstider.
Oksydlaget
Aluminiumoksid smelter ved omtrent 2072 °C, omtrent tre ganger høyere enn metallet under det. Under sveising og lodding må laget brytes opp eller fjernes, ellers kan ikke det smeltede metallet fukte skjøten. Under smelting for støping flyter oksidhuden på toppen og kan skummes, men den fanger også opp gass og inneslutninger hvis den røres inn i smelten. Oksydlaget endrer ikke smeltepunktet til metallet, men det er hovedårsaken til at aluminium er vanskeligere å sveise enn stål.
Trykk og oppvarmingshastighet
For ingeniørformål har verken trykk eller oppvarmingshastighet en praktisk effekt på smeltepunktet til aluminium. Trykkeffekter vises bare i spesialisert høytrykksforskning, og oppvarmingshastigheten påvirker hvor nøyaktig du observerer overgangen, ikke selve likevektsverdien. Stol på materialdataarket, ikke pyrometeravlesningen.
Hva smeltepunktet betyr for aluminiumsprofiler og rammer
For en aluminiumsprofilramme , er smeltepunktet nesten aldri designgrensen. Rammene er konstruert mot nedbøyning, flytestyrke og leddstivhet, ikke smelting. Temperaturen har fortsatt betydning på to måter.
For det første myker kontinuerlig bruk over omtrent 250-300°C standard 6xxx-tempereringer lenge før smelting skjer: aldringseffekter reverserer, styrken faller og fastklemte skjøter kan krype. For det andre introduserer enhver sveising eller lodding utført på en ramme lokal smelting som gløder den varmepåvirkede sonen. Hvis en maskinramme må bære last i nærheten av en sveiset skjøt, må du eldes på nytt etter sveising eller redesigne skjøten.
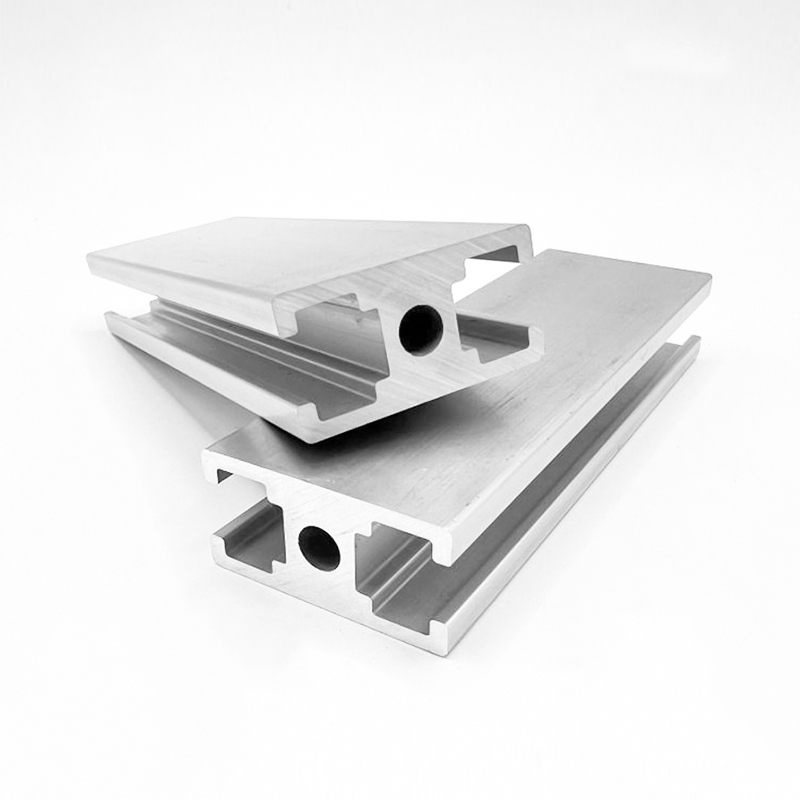
For bærende konstruksjoner med vibrasjon eller punktbelastning betyr den lave elastisitetsmodulen til aluminium at seksjonsstivheten gjør jobben. Vi anbefaler ofte tyngre veggpartier som f.eks fortykkede bærende 4040 T-spor aluminiumsprofiler i stedet for å kompensere med sterkere legeringer, fordi rammen blir stivere uten å endre sveiseatferd eller smelteegenskaper. Når du sammenligner serier og lastklasser, en praktisk ingeniørveiledning til T-spor aluminium ekstruderingssystemer sparer mer designtid enn å kontrollere smeltetemperaturer på nytt.
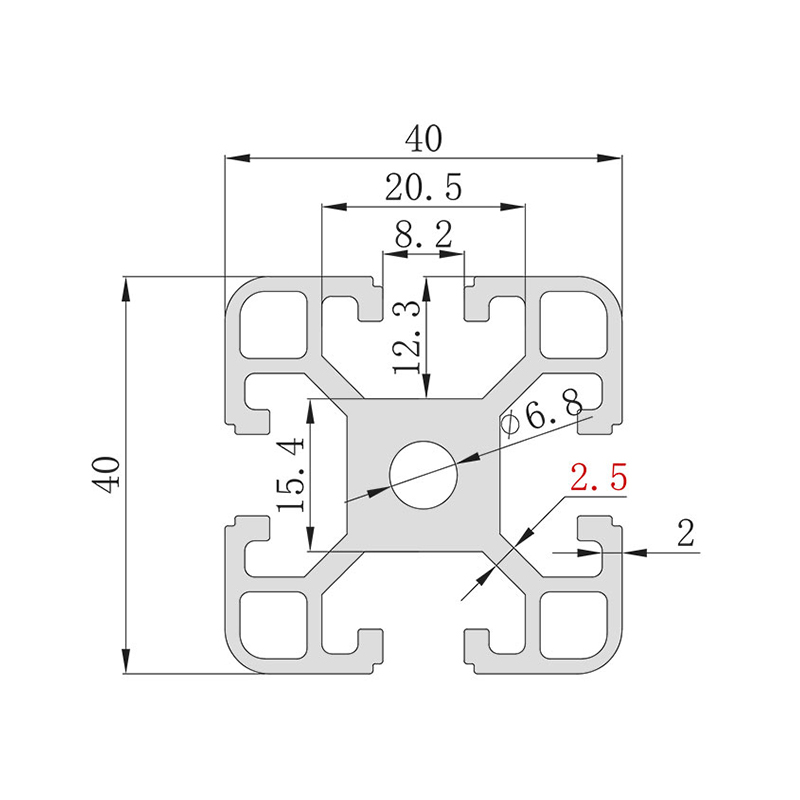 OEM HS-8-4040B fortykket lastbærende T-spor 4040 aluminiumsprofil, 2,5 mm vegg T Shanghai Huishuo Aluminium Industry Technology Co., Ltd. er Kina engros HS-8-4040B fortykket lastbærende T-spor 4040 aluminiumsprofil... Se produkt →
Aluminium vs. andre vanlige metaller: hvorfor 660°C betyr noe
Tabell 2. Omtrentlig smeltepunkt for vanlige ingeniørmetaller for sammenligning. | Metall | Smeltepunkt (°C) | Smeltepunkt (°F) | Sammenligning med aluminium |
| Sink | 419.5 | 787 | Lavere; beskytter stål som galvaniserende belegg |
| Magnesium | 650 | 1202 | Lignende; brukes i lett støpegods |
| Aluminium (rent) | 660.3 | 1220.6 | Referanse |
| Brass (typical) | 900-940 | 1650-1720 | Høyere; vanskeligere å støpe og maskinere |
| Kobber | 1084.6 | 1984 | Mye høyere; utmerket ledningsevne |
| Rustfritt stål | 1400-1450 | 2550-2640 | Much higher; høytemperaturtjeneste |
| Mild steel | 1370-1510 | 2500-2750 | Much higher; structural default |
Den viktigste konsekvensen er økonomisk. Aluminiums moderate smelteområde er akkurat det som gjør ekstrudering og formstøping rask og rimelig. Stål og rustfritt stål trenger langt mer energi for å smelte og dannes, og derfor favoriserer tungt konstruksjonsarbeid fortsatt stål, mens lette rammer, innkapslinger og varmeavledende komponenter favoriserer aluminium. Den samme temperaturgrensen betyr at aluminium ikke har plass i kontinuerlig drift over omtrent 300 °C: det vil ikke smelte, men det vil miste humøret og krype under belastning.
Praktiske takeaways for arbeid med aluminium
Sett smeltepunktet i arbeid på designkontoret, ikke bare i ovnen:
- Behandle smelteområdet som en prosessgrense, ikke en designgrense. Ytestyrke og krypeadferd styrer strukturelle applikasjoner.
- For sveisede sammenstillinger, bruk 6xxx-legeringer med matchende fyllmetall og bekreft at den varmepåvirkede sonen kan akseptere styrketapet.
- For maskinerte deler er ikke smelting problemet. Kutting skjer langt under 660°C, men ukontrollert varme forårsaker dimensjonsdrift og verktøyslitasje, så administrer kjølevæske og mating som enhver presisjonsjobb.
- Gjett aldri smelteområdet fra et generisk diagram. Be om et møllesertifikat eller datablad for hver varme, spesielt for støpegods og loddede sammenstillinger.
- Hold fine aluminiumsspon borte fra antennelseskilder. Finfordelt aluminiumstøv kan antennes godt under bulksmeltepunktet.
I våre produksjonsanlegg er det smeltepunktet som bestemmer hvordan en del lages, ikke om den kan lages. Hvis en geometri må støpes, avkjøler vi den fra liquidusen med kontrollerte parametere. Hvis det må sveises, håndterer vi lokal varmetilførsel. Skal det maskineres søker vi CNC aluminum processing med kontrollerte matinger, hastigheter og kjølevæskestrøm.
 Engros CNC Aluminium Processing Factory, produsenter Shanghai Huishuo Aluminium Industry Technology Co., Ltd. er Kinas produsenter av CNC Aluminium Processing og CNC Aluminium Processing faktum... Se produkt →
Å vite at rent aluminium smelter ved 660,32°C er den enkle delen. Det virkelige tekniske spørsmålet er hvilken legering, hvilken prosess og hvilket temperaturvindu som produserer delen du trenger. Start med legeringsserien, sjekk solidus og liquidus, og la prosessen følge.