hsau hsau hsau hsau hsau
hsau hsau hsau hsau
- Hjem
- Produkter
- Industrielle aluminiumsekstruderingsprofiler
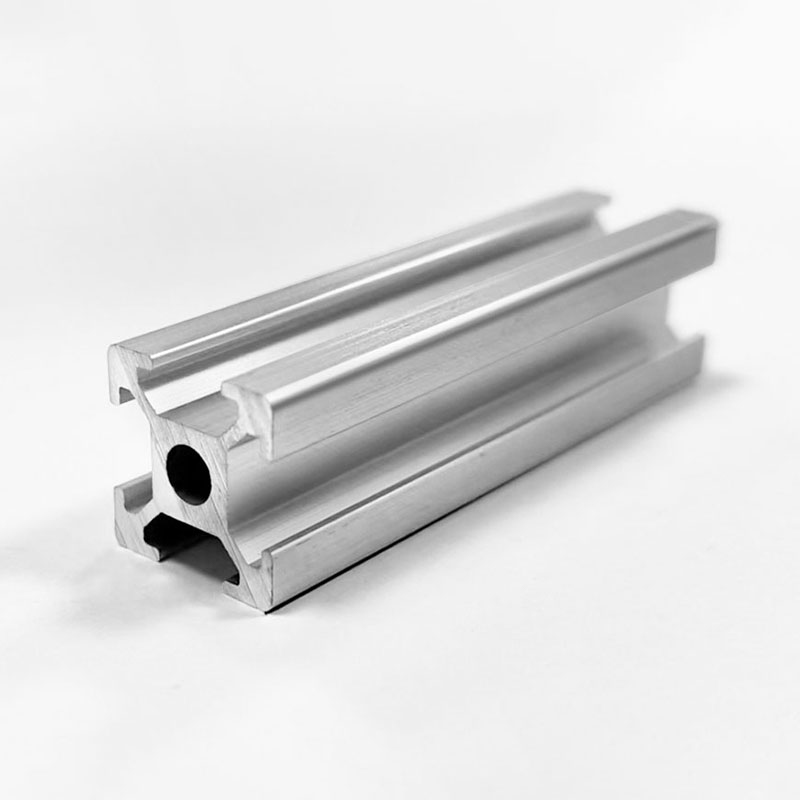
- 15-serien aluminiumsekstruderingsprofil
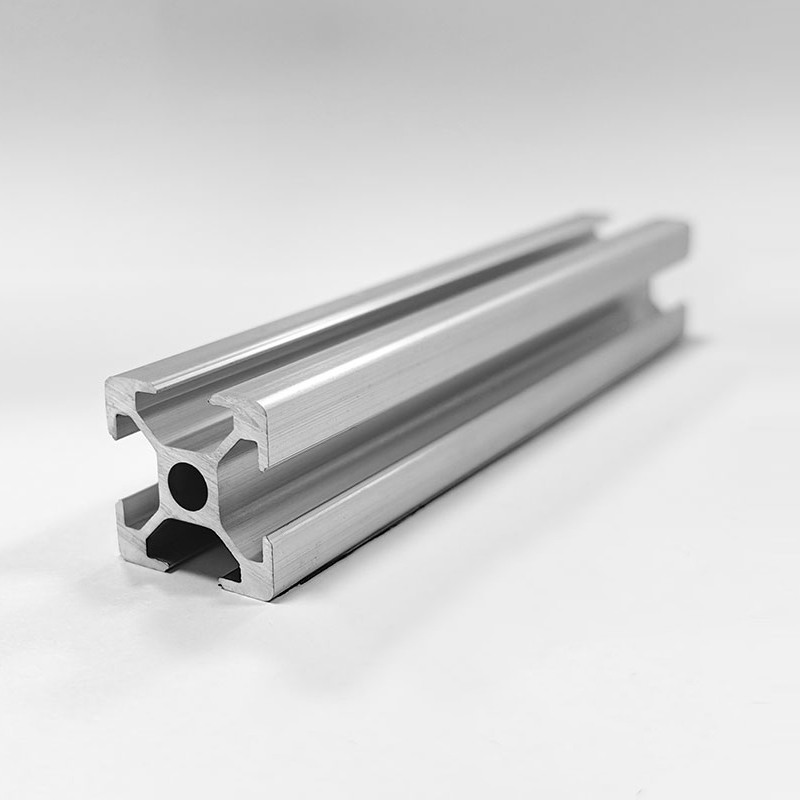
- 20-serien aluminiumsekstruderingsprofil
- 25-serien aluminiumsekstruderingsprofil
- 30-serien aluminiumsekstruderingsprofil
- 40-serien aluminiumsekstruderingsprofil
- 45-serien aluminiumsekstruderingsprofil
- 50-serien aluminiumsekstruderingsprofil
- 60-serien aluminiumsekstruderingsprofil
- 80-serien aluminiumsekstruderingsprofil
- 90-serien aluminiumsekstruderingsprofil
- 100-serien aluminiumsekstruderingsprofil
- 120-serien aluminiumsekstruderingsprofil
- Ekstra aluminiumsprofiler
- Aluminiumsprofiltilbehør
- Profilramme i aluminium
- Tilpasset støpeform
- CNC aluminiumsbehandling
- Industrielle aluminiumsekstruderingsprofiler
- Skikk
- Om oss
- Nyheter
- Kontakt oss